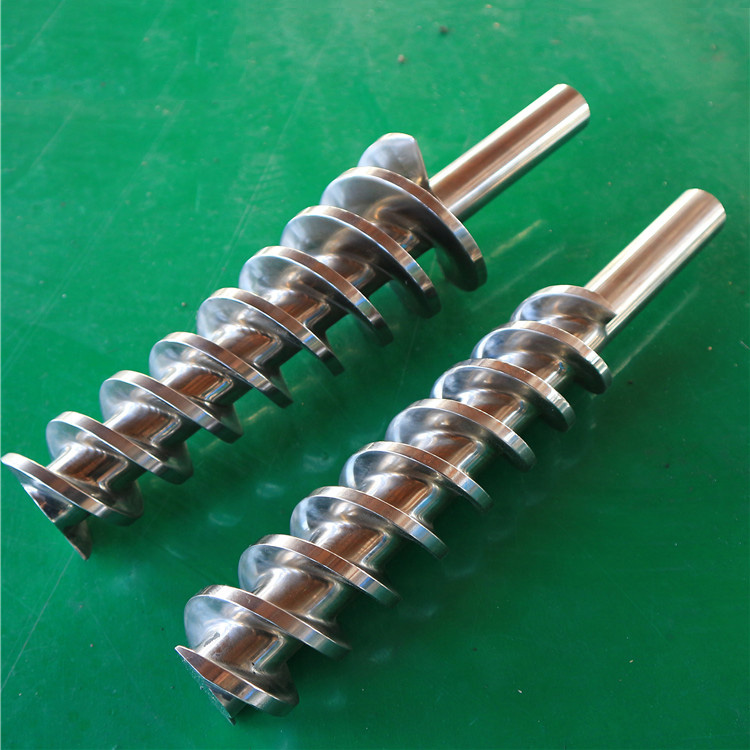
Les vis en caoutchouc à alimentation froide et à chaud diffèrent car elles reçoivent le composé dans des conditions différentes. Une vis d'alimentation à chaud manipule le caoutchouc réchauffé en amont ; une vis d'alimentation froide doit également fonctionner et réchauffer le stock entrant. Cela modifie la longueur utile, la géométrie des canaux, les exigences de mélange et la disposition du contrôle de la température. Pour un remplacement, suivez le système d'alimentation et le dessin de la machine installée avant de choisir une mise à niveau matérielle. Faire correspondre le diamètre de la vis à lui seul ne garantit pas qu'un jeu de vis et de barillet s'adaptera ou fonctionnera correctement.
1. Qu'est-ce qui change entre l'alimentation froide et l'alimentation chaude ?
La distinction commence avant que le composé n'atteigne la vis. Le caoutchouc alimenté à chaud a déjà été chauffé et travaillé en amont. Le matériau d'alimentation froide entre à température proche de la température ambiante, de sorte qu'une plus grande partie de la tâche de réchauffement et d'homogénéisation a lieu à l'intérieur de l'extrudeuse de caoutchouc. Aucun des deux noms ne décrit une température universelle du fût ou un produit fini particulier.Étude de Schmidt et Schöppner sur l'extrusion du caoutchoucexplique cette différence entre les deux concepts de flux.
| Question d'achat | Vis et canon à alimentation chaude | Vis et canon à alimentation à froid |
|---|---|---|
| Qu'est-ce qui entre dans l'ouverture d'alimentation ? | Composé préparé et réchauffé en amont | Température ambiante, stock pré-composé |
| Que doit accomplir la vis ? | Transporter, homogénéiser et augmenter la pression à partir de cet aliment préparé | Récupérer le bouillon, le travailler et le réchauffer, l'homogénéiser et faire monter la pression |
| Quelle longueur est indiquée sur la page produit correspondante d'EJS ? | L/D de 4:1 à 6:1 | L/D répertorié comme 15D à 20D |
| Que doit préserver un remplacement ? | La géométrie réelle de l'alimentation, de la vis, du canon et de la connexion | Ces interfaces, ainsi que les dispositifs de mélange et de contrôle de température installés |
| Qu'est-ce qui doit identifier la pièce commandée ? | Un dessin approuvé lié à la machine | Un dessin approuvé lié à la machine, y compris toute configuration de broches |
Les entrées L/D ci-dessus proviennent de EJSpage de vis et de baril en caoutchouc à alimentation chaudeetpage produit pour aliments à froid. Ils décrivent les options publiées sur ces pages, et non les gammes industrielles obligatoires ou les tailles standard interchangeables.
L'alimentation à froid ne signifie pas non plus nourrir une recette non mélangée et s'attendre à ce que la vis remplace chaque opération de préparation en amont. Décrire le stock fourni : sa formulation, sa forme physique et son état à l'ouverture d'alimentation. Une feuille de caoutchouc pré-composé, une bande irrégulière et un flux d'alimentation chauffé sont des entrées de spécifications différentes même lorsqu'elles partagent le même nom de polymère.
Pour plus d’informations sur les familles de produits, consultez leGuide d'achat des vis et barils en caoutchouc. La tâche la plus restreinte ici consiste à définir le matériel qui appartient à votre machine.
2. Lisez la conception de la vis au-delà de son rapport L/D
La conception des vis d'extrusion de caoutchouc nécessite plus de détails qu'un diamètre et un rapport. Deux vis peuvent partager une valeur L/D tout en différant par le pas, la profondeur du canal, le diamètre du noyau, la disposition des vols et les caractéristiques de mélange. Enregistrez le profil le long de la section de travail plutôt que de le réduire à une seule étiquette telle que « vis à alimentation à froid ».
La longueur utile et la longueur totale sont des dimensions différentes
Utilisez la longueur de travail définie sur le dessin lors du calcul de L/D. Enregistrez la longueur totale séparément, ainsi que les détails de la tige d'entraînement, des épaules et de la pointe. Un fournisseur a besoin à la fois de la géométrie d'usinage et des caractéristiques qui localisent et pilotent la pièce.
À titre d'illustration uniquement, supposons un diamètre de vis constant de 60 mm et définissons L comme longueur utile. At L/D = 5, L is 300 mm. À L/D = 18, L est de 1 080 mm. Ce sont des exemples arithmétiques, pas des dimensions du modèle EJS. Ils montrent la quantité d’informations qu’un ratio peut cacher ; ils ne prouvent pas qu'une vis s'adaptera à un canon particulier ou produira un résultat spécifié.
La condition d'alimentation modifie la tâche de la vis
Comparaison de concepts. Spécifiez le profil de travail réel et les interfaces machine.
ALIMENTATION CHAUDE
Composé préchauffé
Transmettre + homogénéiser + créer de la pression.
La préparation en amont fait partie de la condition d'alimentation.
ALIMENTATION FROIDE
Stock ambiant pré-composé
Récupérer + travailler et réchauffer + homogénéiser.
Ensuite, délivrez le composé contre la résistance en aval.
La longueur utile n'est pas la longueur totale
Arithmétique illustrative uniquement. Supposons un diamètre constant D = 60 mm et définissons L comme longueur utile.
L/D = 5
L = 5 × 60 = 300 mm
Le segment orange représente la longueur utile.
L/D = 18
L = 18 × 60 = 1 080 millimètres
Le segment orange représente la longueur utile.
Le symbole gris de la tige d'entraînement est distinct et n'est pas inclus dans la longueur utile.
Illustration simplifiée, pas un dessin de produit. Ces ratios ne prouvent pas l’adéquation, le rendement ou l’interchangeabilité.
Décrire les canaux et le canon correspondant
Indiquez les positions axiales où le profil change. Incluez le pas de vol, le diamètre du noyau, la profondeur du canal et les détails de vol pertinents sur le dessin. Si l'ancienne vis de l'extrudeuse est usée, distinguez les dimensions restantes mesurées des dimensions prévues pour la nouvelle pièce. La copie de l'usure dans un dessin de remplacement conserve une mauvaise ligne de base.
EJS répertorie également desproduits à vis et à baril en caoutchouc à goupille. Ne présumez pas que toutes les conceptions à alimentation froide utilisent la même disposition. de TROESTERgamme de produits d'extrusion de caoutchouccomprend également des modèles lisses et à broches. Lorsque les broches sont installées, les positions du canon et la géométrie des vis correspondante nécessitent une définition adaptée. Leur retrait ou leur remplacement par une vis ordinaire nécessite une révision de la conception et non une modification de la description de la commande.

3. Le contrôle de la température fait partie des spécifications de la pièce
L'expression « extrusion à froid » identifie l'état du stock entrant. Cela ne veut pas dire que le composé reste froid. Le travail mécanique introduit de la chaleur, tandis que le système de contrôle de la température ajoute ou supprime de la chaleur via le matériel. Traitez la température d'alimentation, les points de consigne du contrôleur et la température du composé mesurée comme des enregistrements distincts.
Cette distinction est importante lorsque l'on compare une ancienne vis d'extrusion avec une vis de remplacement proposée. Un écran de contrôleur décrit un emplacement ou un circuit contrôlé. Il n’établit pas, à lui seul, la température dans tout le caoutchouc au moment de la décharge. Évitez d'accepter une réclamation de performances basée uniquement sur des paramètres de contrôleur identiques.
TROESTER identifie les unités de chauffage/refroidissement de l'eau dans sonDocumentation de l'extrudeuse de câbles en caoutchouc GS. La description du produit à broches d'EJS traite également de la circulation de l'eau chaude. Ces exemples montrent pourquoi les connexions de contrôle de température appartiennent à la spécification ; cela ne signifie pas que chaque vis et chaque baril ont des passages internes ou des besoins en eau identiques.
| Élément à enregistrer | Informations nécessaires pour un examen de remplacement |
|---|---|
| Stock à l'ouverture d'alimentation | Forme physique et état d'entrée mesuré, y compris le réchauffement en amont |
| Contrôle de la température du fût | Limites des zones, identification des circuits, positions de connexion et exigences d'exploitation approuvées |
| Vis de contrôle de la température, le cas échéant | Disposition des passages internes, interface connexion/union tournante et plan original |
| Température composée | Lieu de mesure, méthode et condition de fonctionnement stable |
| Restriction thermique | Les limites de traitement spécifiées du composé et les informations complémentaires du fournisseur ou du laboratoire |
L'uniformité thermique et l'uniformité des matériaux sont des questions différentes. LeRecherche à Paderbornles évalue séparément et discute de l'échauffement et du brûlage locaux. Ses résultats soutiennent la vérification de plus qu'une température moyenne ; ils ne fournissent pas de limite de fonctionnement universelle pour l'EPDM, le NBR ou toutes les formulations SBR.
Pour le matériel commandé, conservez la configuration de refroidissement approuvée, à moins qu'une refonte documentée ne la modifie. Ne déduisez pas un passage interne d’une photographie externe. Les réglages de température et les limites de fonctionnement sûres doivent provenir du composé réel et de la procédure de la machine, et non d'un article de comparaison.
4. L’alimentation froide est-elle toujours plus rapide ou plus économe en énergie ?
Une étiquette d’aliment ne constitue pas une garantie de performance. Jugez une proposition de vis et de baril par rapport à une production qualifiée à partir du composé et de l'outillage réels. Un chiffre de rendement plus élevé n'est utile que si le matériau reste dans ses limites de traitement et si le produit répond aux mêmes exigences dimensionnelles, de surface et autres exigences d'acceptation.
Commencez par la partie du processus comparée. Un agencement d'alimentation à chaud comprend une préparation en amont de l'extrudeuse. Une comparaison d'alimentation froide qui ne prend en compte que l'entraînement principal n'est pas directement comparable à une comparaison d'alimentation chaude qui prend également en compte un broyeur chauffant, ou vice versa. De même, la puissance nominale du lecteur est une capacité nominale et non une mesure de l'énergie utilisée par kilogramme acceptable.
Utilisez un enregistrement de comparaison commun :
- La même identification du composé, la même forme d’aliment et l’historique de préparation.
- Le même produit, la même disposition des matrices et les mêmes critères de qualité convenus.
- Une période de fonctionnement stable, avec des records de vitesse de vis, de pression et de température.
- Énergie mesurée pour un ensemble d’équipements explicitement identifié.
- Masse de produits acceptés, la production rejetée étant enregistrée séparément.
Une mesure énergétique pratique esténergie mesurée dans la limite convenue (kWh) divisée par la masse du produit accepté (kg). Préciser si la limite inclut le réchauffement en amont, l'extrudeuse et les auxiliaires de contrôle de température. Comparez ce qui est comparable ; n’ajoutez ou ne supprimez pas discrètement des équipements entre les deux enregistrements. Il s'agit d'une méthode de comparaison et non d'une allégation d'économie d'énergie de l'EJS.
Pour les acheteurs de remplacement, déterminez d’abord si la tâche consiste à restaurer une spécification éprouvée ou à modifier son comportement de traitement. Restaurer une géométrie usée et redessiner une vis sont des projets différents. La seconde nécessite une base d'essai et des limites d'acceptation convenues, et non une promesse attachée aux mots « alimentation froide ».
5. Choisissez le composé et la ligne installée
Lors de la spécification d'une extrudeuse pour le caoutchouc, commencez par l'état d'alimentation et la tâche de traitement requise. Lors de la commande de sa vis et de son barillet, ajoutez les contraintes mécaniques de la machine installée. Une application telle que la production de tuyaux, de profilés ou de composants de pneumatiques constitue une base utile, mais n'identifie pas de manière unique le matériel requis.
Les pages de produits à alimentation chaude et à froid d'EJS répertorient toutes deux les applications de produits en caoutchouc. Ce chevauchement est une raison pour envoyer les informations réelles sur le composé et la machine plutôt que de choisir une vis à partir du seul nom du produit fini.
| Votre situation | Décision de départ | Preuve à envoyer |
|---|---|---|
| Remplacement de pièces selon un système d'alimentation à chaud éprouvé | Conserver le concept de flux et les interfaces documentés à moins qu'une revue technique n'approuve un changement | Dessin original, état d'alimentation en amont, relevé d'usure et objectif de remplacement |
| Remplacement d'une vis et d'un canon d'alimentation à froid | Identifier le canal installé, la configuration de mélange et de contrôle de température | Profil de travail, dessin du canon, disposition des aliments et enregistrement du composé |
| Commande d'un canon à broches | Définir la vis et le canon comme composants correspondants | Disposition des broches, caractéristiques des vis correspondantes, identité de la section et dégagements approuvés |
| Modification de la charge de composé ou de charge | Rouvrir la revue de la géométrie et de la surface de travail | Informations sur les anciennes et nouvelles formulations, limites de traitement et usure observée |
| Envisager un changement de concept d’alimentation | Examinez l’ensemble des interfaces concernées et des exigences de traitement | Informations sur les capacités de la machine et proposition de conception approuvée, pas seulement une vis plus longue |
La sélection des matériaux suit cette définition du travail. Spécifiez séparément le matériau de base et la surface de travail de la vis et du canon, en gardant à l'esprit le composé et le mécanisme d'usure correspondants. Une surface plus dure ne corrige pas une ouverture d’alimentation ou une connexion de refroidissement mal adaptée. Leguide des matériaux pour vis et barilexplique cet examen matériel séparé.
Gardez l'incertitude dans l'enquête spécifique : un filetage non identifié, une révision de dessin manquante ou un passage de refroidissement inconnu peuvent être étudiés. « Convient au caoutchouc » est trop large pour résoudre l'une de ces questions.
6. Les ensembles d'alimentation chaude et d'alimentation froide peuvent-ils être interchangés ?
Ne considérez pas des diamètres de vis égaux comme une approbation pour échanger les jeux. La longueur de travail n'est qu'un contrôle de compatibilité. Le raccordement de l'entraînement, le montage du fût, l'ouverture d'alimentation et la disposition du contrôle de la température doivent également correspondre à la machine installée. Si le projet modifie le concept d'alimentation, l'examen s'étend au-delà des pièces achetées.
La liste de contrôle suivante est un moyen d’organiser cet examen. Il ne remplace pas les dessins du fabricant de la machine ni une procédure d'installation approuvée.
| Interface ou fonctionnalité | Que définir | Pourquoi le dossier est important |
|---|---|---|
| Côté entraînement | Dimensions de la tige, cannelure ou rainure de clavette, épaulements, convention d'engagement et de rotation | Définit comment la pièce localise et reçoit le couple |
| Montage sur canon | Pilote/registre, bride, modèle de boulon, référence et position axiale | Relie le remplacement à la structure de la machine |
| Section de travail | Définition du diamètre, de la longueur utile, des transitions de profil et des jeux pertinents | Définit la paire de traitement plutôt qu'une dimension extérieure |
| Ouverture d'alimentation | Forme de l'ouverture, position et relation avec tout rouleau d'alimentation | Préserve la disposition d'alimentation installée |
| Connexions de contrôle de température | Ports, identité du circuit et connexion à vis le cas échéant | Empêche une correspondance externe supposée de masquer une différence interne |
| Goupilles, le cas échéant | Position, orientation, géométrie installée et caractéristiques de vis correspondantes | Enregistre un arrangement correspondant, pas seulement un nombre de trous |
| Fin de décharge | Pointe, face de contact, bride ou autres détails de connexion d'origine | Définit la connexion à l'assemblage en aval |
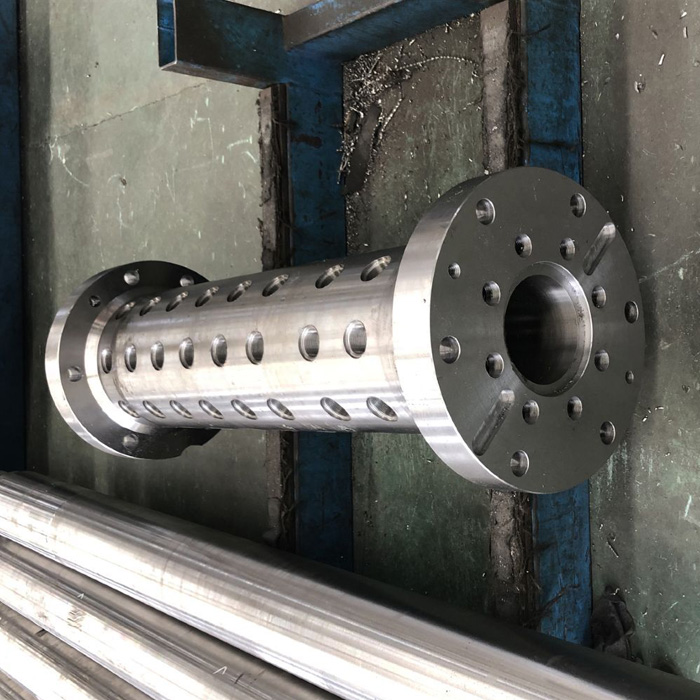
Pour un barillet à épingles, enregistrez chaque section et son orientation avant d'assembler le pack de spécifications. Une photographie peut aider à identifier l'agencement, mais elle ne peut pas confirmer l'intrusion de la broche installée, l'enveloppe de vis correspondante ou le jeu de fonctionnement. Demandez ces définitions séparément. La géométrie originale approuvée doit permettre une commande répétée ; un échantillon visiblement usé ne doit pas le remplacer silencieusement.
7. Le point de vue de l'usine EJS : définir la paire avant la mise à niveau matérielle
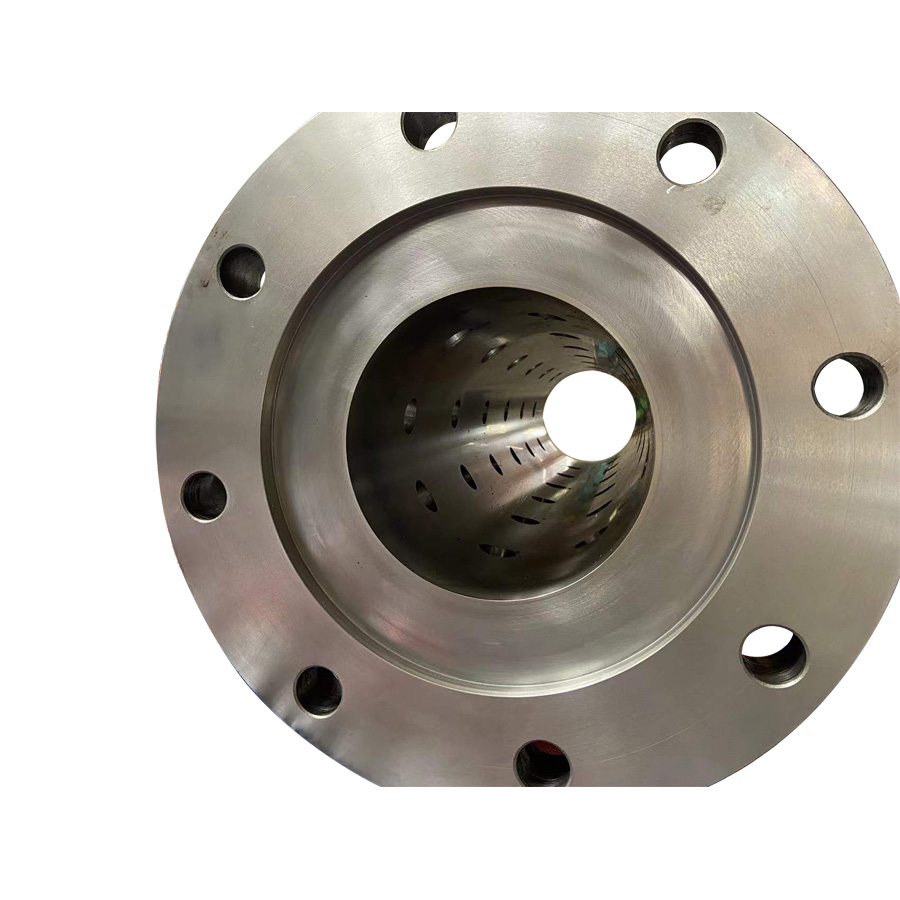
Pour une demande de remplacement, nous vous recommandons d'identifier le concept d'alimentation d'origine et les interfaces correspondantes avant de demander un autre acier ou un autre traitement de surface. Une photographie aide à décrire la pièce et un nom de produit aide à acheminer la demande. Ni l'un ni l'autre ne remplace une définition dimensionnée de la vis et de son cylindre conjugué.
Notre recommandation est de consigner le dessin de conception et l’état des anciennes pièces dans des dossiers séparés. Le dessin définit le remplacement prévu. Les mesures et les photographies montrent ce qui est arrivé à l'ancien ensemble. En cas de désaccord entre ces enregistrements, identifiez l'emplacement et la révision du dessin plutôt que de demander à l'usine de reproduire une dimension inexpliquée.
EJSInformations sur le produit vis et baril en caoutchoucdécrit la personnalisation des dessins du client et la fourniture de rapports d'inspection et de certificats de matériaux. Pour la commande spécifique, convenez des dimensions et des exigences matérielles que ces enregistrements doivent démontrer.
Préparez l'enquête dans cet ordre :
- Identifiez la machine et la disposition réelle d'alimentation à chaud ou à froid. Incluez les numéros de pièces d'origine et les révisions de dessins disponibles.
- Fournir les dessins de vis et de canon ensemble. Définissez la longueur utile séparément de la longueur totale et montrez les connexions d'entraînement, de montage, d'alimentation et de décharge.
- Ajoutez la disposition des broches et les détails du contrôle de la température, le cas échéant. Marquez les éléments inconnus au lieu de deviner leurs dimensions.
- Décrire le composé, la forme d'aliment, les informations sur les charges et les limites de traitement. Indiquez si la formulation a changé depuis la sélection des pièces d'origine.
- Joignez le relevé d’état de la pièce ancienne. Étiquetez les positions de mesure et distinguez les lectures usées des valeurs nominales de conception.
- Définir l'objectif et la base d'acceptation : remplacement répété ou nouvelle conception, inspection dimensionnelle requise, documentation des matériaux et essai évalué dans des conditions convenues.
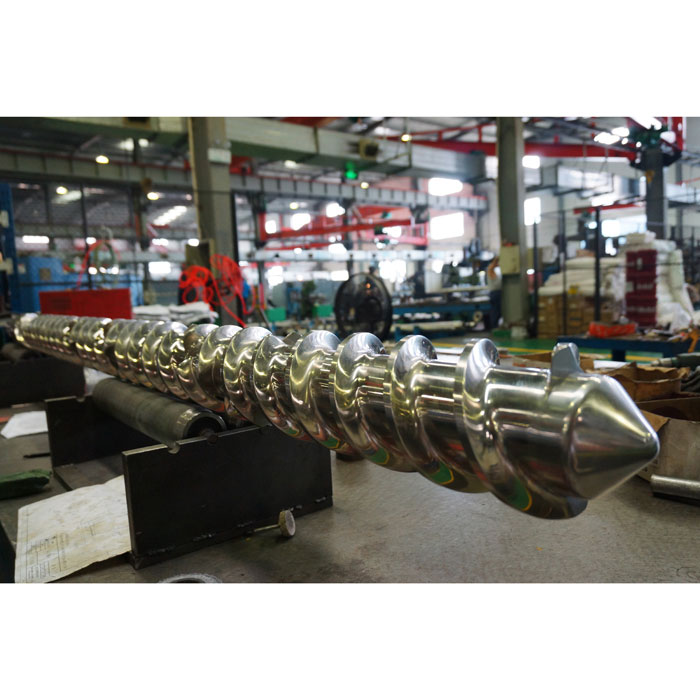
Envoyez ce colis avec votre demande pour unVis et canon en caoutchouc à alimentation à froid EJSouensemble d'alimentation à chaud. Il donne au fabricant une pièce définie et une tâche opérationnelle à examiner, plutôt qu'une demande de choisir parmi deux étiquettes génériques.
8. Questions fréquemment posées
L’alimentation à froid signifie-t-elle que le caoutchouc reste froid pendant l’extrusion ?
Non. Il décrit le stock entrant dans la machine. La vis travaille et réchauffe le composé, tandis qu'un équipement de contrôle de la température gère le transfert de chaleur. Enregistrez séparément l’état de l’entrée, les paramètres du contrôleur et la température du composé mesurée. Les limites de traitement approuvées du composé s'appliquent toujours.
Est-ce que chaque vis en caoutchouc à alimentation froide nécessite un barillet ?
Non. Il existe des configurations d'extrusion de caoutchouc lisse et à broches. Identifiez la conception installée avant de commander. Si des broches sont présentes, leurs positions et leur géométrie installée doivent correspondre aux caractéristiques des vis correspondantes ; une description générique de l’alimentation à froid ne suffit pas à établir cette adéquation.
Un rapport L/D plus long est-il toujours préférable pour le traitement du caoutchouc ?
Le numéro L/D décrit la longueur par rapport au diamètre, et non l'adéquation globale. La tâche requise, le profil du canal, le contrôle de la température et les interfaces machine sont également importants. Les différentes entrées L/D sur les pages d'alimentation à chaud et d'alimentation à froid d'EJS décrivent ces options de produit, et non une instruction pour allonger une vis existante.
Une vis à froid peut-elle remplacer une vis à chaud de même diamètre ?
Un diamètre égal seul ne suffit pas. Vérifiez la définition complète de la vis et du barillet, les interfaces d'entraînement et de montage, la disposition de l'alimentation et les connexions de contrôle de température. Toute modification proposée du concept d'alimentation nécessite un examen technique du système concerné avant qu'un remplacement ou une conversion puisse être approuvé.
Que doit contenir une demande de remplacement si le dessin original est manquant ?
Envoyez l'identification de la machine, les marquages des pièces, les photographies étiquetées, les dimensions accessibles, les détails d'alimentation et de refroidissement, ainsi que les informations sur le composé. Séparez les mesures confirmées des caractéristiques inconnues et des surfaces usées. Le fabricant peut alors identifier quelle définition supplémentaire est nécessaire ; l'échantillon ne doit pas automatiquement devenir le dessin nominal de la nouvelle pièce.