- Commencez par les dossiers de défauts et d’exploitation, et non par une augmentation de production promise.
- Séparez les problèmes de fusion, de mélange, d’alimentation et d’usure mécanique.
- Spécifiez la volée principale et la volée barrière indépendamment sur le dessin.
- Faites correspondre la proposition au canon installé, au système d'alimentation et à la longueur de travail disponible.
- Acceptez le remplacement sur une production stable et conforme aux spécifications sur la plage de fonctionnement convenue.
Comment les vis conventionnelles et à barrière gèrent la fusion
Une vis conventionnelle à trois zones comporte des sections d'alimentation, de transition et de dosage. Dans la section de transition, le matériau solide et la matière fondue accumulée partagent le canal principal. Une vis barrière ajoute un vol secondaire qui divise une partie de la section de fusion en canaux de solides et de fusion. La matière fondue traverse la barrière en contre-dépouille dans le canal de fusion tandis que les solides continuent à travers leur propre canal.Explication de la vis-barrière de Rauwendaaldécrit cette séparation et la disposition changeante des canaux le long de la section de barrière.
Cette distinction identifie une méthode de conception et non un classement automatique des performances. La géométrie doit toujours être adaptée au matériau entrant dans la machine et aux exigences de production. LeComparaison des formations en extrusion SHStraite la conception des vis comme un compromis entre la capacité plastifiante et un traitement doux, et décrit les architectures conventionnelles et barrières.
Si la vis actuelle produit un produit acceptable dans toute la plage de fonctionnement requise, documentez cette référence avant de modifier son architecture. Si la qualité se détériore uniquement à mesure que le taux demandé augmente, enregistrez où commence la détérioration et quelles lectures de processus changent avec elle. Ces preuves rendent une discussion sur la conception utile ; les mots « rendement élevé » ne le font pas.
LeGuide d'achat du baril à vis de l'extrudeuse EJScouvre la spécification plus large et le processus de remplacement. Cette comparaison concerne les conceptions monovis conventionnelles et barrières, et non le choix entre les machines monovis et bivis.
Lire l'autorisation de barrière séparément de l'autorisation de vol principale
Deux dimensions nécessitent des noms distincts. Le jeu du vol principal est l'écart entre le diamètre extérieur d'un vol principal et l'alésage du canon. La clairance de la barrière est l'espace au-dessus de la volée secondaire. Dans un agencement typique de barrière à contre-dépouille, la volée secondaire a un diamètre extérieur plus petit, permettant à la matière fondue de passer par-dessus. Ce sont des fonctionnalités différentes et doivent avoir des légendes de dessin différentes.
Pour une comparaison dimensionnelle concentrique, le jeu radial est :
Jeu radial = (diamètre d'alésage du canon − diamètre de vol pertinent) / 2
Ce calcul décrit la relation nominale entre les diamètres. Il n'établit pas le plus petit écart local dans un assemblage excentrique, endommagé ou mal aligné, ni le jeu de fonctionnement à la température de traitement.
Un exemple dimensionnel, pas une recommandation d'usinage
Supposons un alésage de canon de 90,10 mm, un diamètre de volée principale de 90,00 mm et un diamètre de volée de barrière de 89,30 mm à l'emplacement comparé. Le jeu radial résultant du vol principal est de 0,05 mm ; le jeu radial de franchissement de barrière est de 0,40 mm. Ces valeurs supposées expliquent l'arithmétique et ne constituent pas des tolérances spécifiées pour un produit EJS.
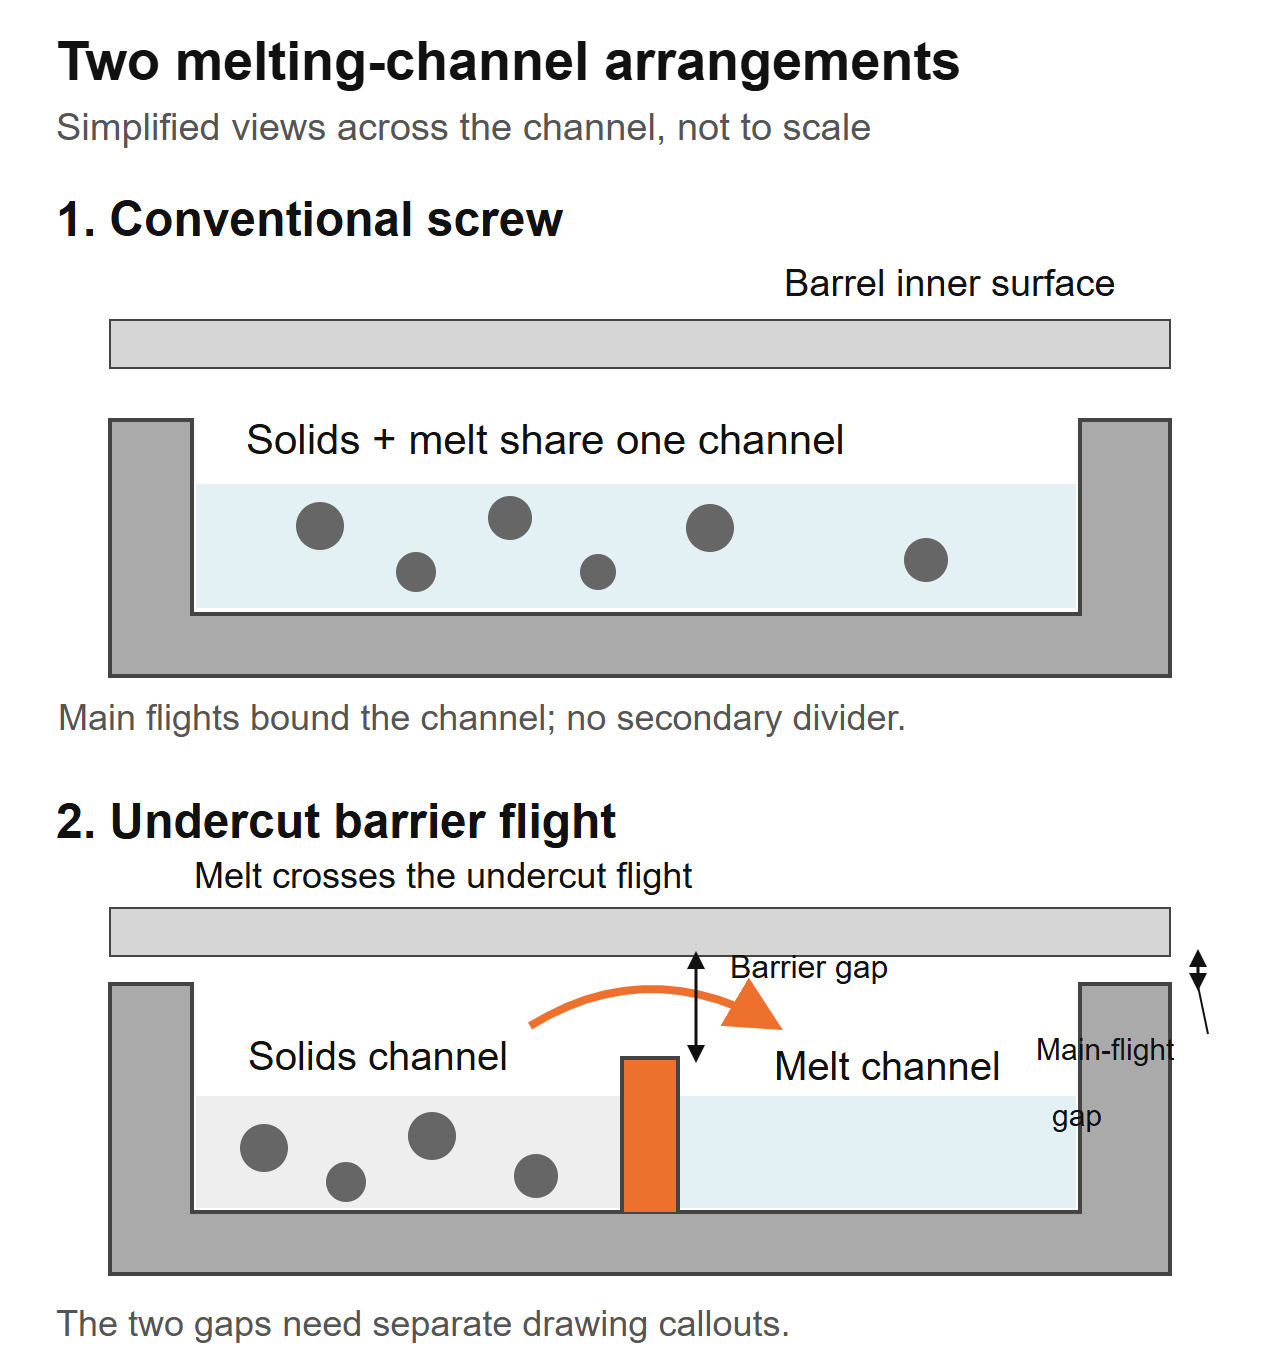 Vues multicanaux simplifiées, pas de sections de fabrication. Le passage de la barrière de sécurité et l'autorisation de la volée principale sont des éléments de dessin distincts ; aucune dimension n'est spécifiée par ce diagramme.
Une citation indiquant uniquement « autorisation de vol » est ambiguë pour cette géométrie. Demandez quel vol, quel emplacement axial et si la valeur est radiale ou diamétrale. Distinguez également les dimensions nominales des pièces neuves des relevés d'usure actuels. Ne mesurez pas un vol et supposez qu'il décrit l'autre.
Le concepteur doit spécifier les dégagements de travail pour la résine et la machine réelles. Un passage de barrière plus petit n’est pas automatiquement meilleur, et un passage plus grand n’est pas automatiquement plus sûr. Conservez ensemble la géométrie et la méthode d’inspection approuvées plutôt que d’adopter un numéro provenant d’une autre extrudeuse.
Une section barrière et une section de mélange résolvent différents problèmes
La fusion et le mélange méritent des contrôles séparés. Une section barrière gère la transition solide-fondu. Un mélangeur en aval travaille sur l'uniformité ou la dispersion de la matière fondue en fonction de sa géométrie. Une vis peut contenir les deux, donc « vis barrière ou vis mélangeuse » est souvent un choix incomplet.
Rauwendaal'sDescription de la vis barrière CRDdiscute explicitement de l'ajout d'un mélangeur en aval, car la section barrière à elle seule ne fournit pas le mélange distributif requis. C'est une raison pour spécifier chaque fonction, et non pour supposer qu'EJS utilise cette conception propriétaire.
LeGuide de la section de mixage EJSdistingue les éléments Maddock, Pineapple et Saxton. Utilisez-le pour discuter de l’action de mélange souhaitée après avoir identifié le défaut. Un nom de mixeur familier nécessite toujours un dessin et un contexte de fonctionnement.
Évitez d'attribuer une nouvelle vis uniquement pour son apparence. « Gel » et « fisheye » sont des descriptions de produits et non une cause confirmée. Une particule étrangère ou un matériau dégradé ne doit pas être traité comme un infondu ordinaire qu’une nouvelle section de fusion devra nécessairement éliminer.
Demandez une proposition pour identifier séparément la section de fusion et la section de mélange, y compris leurs emplacements et leurs fonctions prévues. Si les deux changent, l'essai de production évalue la vis complète. Il ne peut pas isoler le bénéfice de la barrière de fuite de celui du mélangeur sans une comparaison appropriée.
Déterminer si la ligne est réellement limitée en fusion
Commencez par la configuration actuellement approuvée et une analyse de référence stable. Utilisez la même qualité de résine, la même procédure de préparation, le même mélange, la même matrice et la même disposition de tamis pour la comparaison. Identifiez quel contrôle de produit limite le taux de fonctionnement : défauts visibles, variation dimensionnelle, température de fusion, charge d'entraînement ou exigence en aval.
Dans le cadre des instructions d'utilisation et des limites de sécurité du fournisseur de la machine, enregistrez le processus aux points de production convenus. N'augmentez pas la vitesse dans le seul but de provoquer une panne. Collectez les résultats chronométrés de sortie, de température de fusion réelle, de pression, de vitesse de vis, de charge d'entraînement et de qualité du produit sur les mêmes intervalles d'échantillonnage.
Définir le problème dans des termes que le concepteur peut utiliser
« Unmelt apparaît lorsque nous utilisons cette qualité à ce point de fonctionnement » est une déclaration de départ utile si les échantillons et les enregistrements le confirment. « Nous avons besoin de 30 % de production en plus » est un objectif et non une explication de ce qui empêche cette production aujourd’hui. Conservez la cible et la contrainte diagnostiquée dans des champs séparés.
Les compromis sont réels. UNÉtude d'optimisation 2023 par Gaspar-Cunha et ses collèguescomparé les conceptions conventionnelles et celles à barrière Maillefer pour le LDPE et le PP. Dans les cas modélisés, les conceptions de barrières étaient généralement avantageuses pour le LDPE, tandis que les deux architectures étaient réalisables pour le PP. Il s'agissait de comparaisons de conception numérique, et non de tests de production EJS ou d'une recommandation pour chaque qualité de l'un ou l'autre polymère.
Utilisez cette distinction lors de l’évaluation des réclamations des fournisseurs. Demandez des résultats dans des conditions pertinentes, avec la géométrie complète identifiée, plutôt que d'accepter « les vis de barrière sont meilleures » comme preuve de votre ligne.
La question de l'usine : qu'est-ce qui a changé au niveau de la trémie ?
Lors d'une demande de remplacement d'EJS, la spécification installée était de 90 mm, 30:1 L/D et un taux de compression de 3:1. La ligne présentait une pression de matrice élevée et une épaisseur de paroi incohérente. La demande initiale était de copier une vis prétendument usée. Nous avons demandé ce qui entrait désormais dans la trémie par rapport à la configuration d'origine : l'usine avait commencé à mélanger ses propres chutes de bordure dans l'alimentation. Notrenotes d'atelier publiéesdécrire pourquoi ce changement devait faire partie de la spécification de remplacement.
Cette question appartient au début de toute discussion entre le conventionnel et la barrière. Enregistrez si l'aliment contient des granulés, des flocons ou des matières broyées, et comment le mélange atteint la gorge. « Même polymère » ne signifie pas que l'aliment est le même.
Transformez la description du flux en une spécification utilisable
Recueillir un échantillon représentatif et identifier sa source. Notez la répartition granulométrique, la forme, la méthode de mélange et si la proportion change au cours de l'analyse. Si vous mesurez la densité apparente en vrac, veillez à ce que le récipient et la méthode de remplissage soient cohérents. Un échantillon versé librement et un échantillon compacté sont des mesures différentes.
Indiquez si le baril installé est doté d'une section d'alimentation à alésage lisse ou rainurée et décrivez tout équipement d'alimentation contrôlé ou d'assistance à l'alimentation. Demandez à la proposition de vis d'identifier la condition d'alimentation qu'elle suppose. Ne présumez pas qu’une conception destinée à un système d’alimentation est un remplacement à l’identique dans un autre.
Pour une revue d'usine, le dessin et la description du matériau doivent arriver ensemble. Un dessin peut établir l'enveloppe mécanique, mais il ne peut pas décrire un changement d'avance survenu après l'installation de la vis. À l’inverse, les photographies d’alimentation irrégulière ne permettent pas d’établir un profil de canal ou un passage de barrière approprié.
Séparez également les exigences d’usure de la géométrie de fusion. Les charges, les additifs et l’historique de contamination font partie du débat sur le traitement de surface. LeGuide des matériaux EJScouvre cette décision. La modification de l'architecture des vis ne résout pas automatiquement une surface de travail mal spécifiée.
Une vis barrière peut-elle s'adapter à votre extrudeuse existante ?
Une rénovation proposée doit passer deux examens : l’ajustement mécanique et l’adéquation du processus. Réussir le premier n’établit pas le second. La connexion du canon et de l'entraînement peut accepter physiquement une vis alors que sa géométrie reste inadaptée à l'alimentation ou à la plage de fonctionnement.
Comparez les dessins avec l'assemblage installé, et pas seulement avec le nom du modèle. Établissez la longueur utilisable de la volée, le profil de l'alésage du canon, la connexion de l'extrémité d'entraînement, les détails de l'extrémité de décharge et la position de l'ouverture d'alimentation. Incluez tout évent ou autre élément de canon auquel la vis doit correspondre. Gardez visibles les conventions dimensionnelles du fabricant de la machine.
Ne présumez pas qu’un L/D plus grand peut être fourni comme une mise à niveau ordinaire. La longueur de travail disponible doit s'adapter ensemble aux sections d'alimentation, de barrière et en aval. Voir leGuide EJS L/D et taux de compressionpourquoi ces ratios globaux laissent des détails importants du profil non spécifiés.
Inspectez le canon avant d’autoriser un remplacement de vis uniquement. Ses dimensions d'alésage actuelles sont importantes à la fois pour l'ajustement et pour la discussion sur le dégagement. Suivez la procédure d’inspection approuvée plutôt que d’attribuer une limite de remplacement universelle. LeGuide de durée de vie de l'EJSexplique comment les mesures des composants correspondants soutiennent cette décision.
Préciser le dessin, pas seulement « vis barrière »
Le dessin doit identifier les caractéristiques qui définissent la conception proposée. Gardez sa révision liée au devis, aux spécifications des matériaux et aux exigences d’inspection. Dans le cas contraire, un fournisseur peut s’entendre sur le mot « barrière » sans que les deux parties s’accordent sur la même géométrie.
Demandez le début et la fin de la section de barrière, les profils de diamètre de la volée principale et de la volée de barrière, leurs entrées ou pas, les largeurs de volée, les profils de profondeur de canal et la transition vers la section aval. Lorsque les canaux changent sur la longueur, identifiez les postes d'inspection. Un seul diamètre ou un seul numéro de rapport de compression ne peut pas remplacer cette information.
Ce dont nous avons besoin pour une demande de remplacement d'EJS
NotrePage produit du baril de vis d'extrudeusedécrit les travaux de remplacement personnalisés ainsi que le rapport d'inspection et le certificat de matériau fournis avec les barillets de vis. Pour une revue de conception, envoyez séparément le dessin installé et la révision proposée, ainsi que les exigences du processus. Cela donne à la discussion une composante définie et un devoir défini.
Inclure:
- Marque de la machine, modèle, références des composants installés et dessins mécaniques.
- Qualité de résine, additifs, charge de charge, forme d'alimentation et méthode de préparation.
- Le profil existant et les modifications proposées, y compris tout mixeur.
- Sortie chronométrée, tr/min, température de fusion réelle, pression et lectures d'entraînement.
- Échantillons de défauts ou photographies liés aux points de fonctionnement enregistrés.
- Mesures de vis/baril correspondantes si les composants existants seront réutilisés.
- La gamme de production et les contrôles de produits que le remplacement doit satisfaire.
Ne laissez pas la documentation d’inspection se substituer à un essai de production. Un rapport dimensionnel peut démontrer la conformité au dessin approuvé ; cela n'établit pas que la géométrie choisie résout le problème du processus. L'essai a besoin de ses propres conditions et critères d'acceptation.
LePage du canon à vis unique EJSest une référence produit utile lors de la préparation des informations sur les composants installés. Soumettez le dessin et le devoir réels pour examen plutôt que de supposer qu'une configuration de barrière générique est un ajustement confirmé.

Juger l'essai par une production, une température et une énergie acceptables
Convenez de la méthode d’acceptation avant de commander ou de mettre en service une conception révisée. Utilisez les mêmes emplacements de mesure et un intervalle de production constant défini. Enregistrez le comportement de démarrage et de purge séparément des résultats en régime permanent afin qu'un démarrage facile ne cache pas une fenêtre de fonctionnement instable.
Deux calculs utiles sont :
Débit spécifique = débit massique mesuré (kg/h) / vitesse de vis (tr/min)
Énergie électrique spécifique = puissance électrique mesurée (kW) / puissance massique mesurée (kg/h)
Le deuxième résultat a des unités de kWh/kg. Indiquez la limite de mesure : la puissance du variateur uniquement et la puissance totale de la ligne sont des quantités différentes. Le pourcentage de courant moteur n’est pas une mesure directe de la puissance électrique et ne doit pas être remplacé dans cette formule.
Un exemple arithmétique montrant le compromis
Supposons que l'essai A produit 180 kg/h à 60 tr/min avec 54 kW mesurés à une limite électrique définie. L'essai B produit 210 kg/h à 70 tr/min avec 70 kW à la même limite. Ces lectures supposées sont un exemple de calcul, et non un projet EJS ou une prévision pour l'une ou l'autre des architectures à vis.
L'essai B a une puissance massique plus élevée, mais une puissance spécifique identique et une énergie électrique spécifique plus élevée dans cet exemple. La qualité du produit et la température de fusion sont encore nécessaires avant de parler d’amélioration. Indiquez également quelle part de la production mesurée passe les contrôles de produits convenus.
Testez les qualités pertinentes et les points de fonctionnement requis plutôt que de choisir uniquement l'exécution de démonstration la plus simple. Vitesse du document, condition d'alimentation, pression, température de fusion réelle, limite de puissance et qualité réunies. Envoyez cet enregistrement via lePage de contact de l'EJSlors de la discussion d'un remplacement, l'objectif est donc une plage de fonctionnement utile plutôt qu'un nombre de sortie de crête isolé.
Questions fréquemment posées
Quelle est la principale différence entre une barrière et une vis classique ?
Une vis unique conventionnelle à trois zones utilise un canal principal à travers la section de fusion. Une vis barrière introduit un vol secondaire pour former des solides et des canaux de fusion. La comparaison nécessite encore les profils complets, les matériaux et les conditions de fonctionnement ; le nom de l'architecture à lui seul ne permet pas d'établir quel remplacement répond à l'obligation.
Une vis barrière remplace-t-elle une section de mélange ?
Pas automatiquement. La section barrière gère l'agencement de fusion, tandis qu'un mélangeur gère la distribution ou la dispersion requise dans la masse fondue. Une vis peut contenir les deux. Identifiez le défaut et spécifiez la fonction prévue de chaque section au lieu de supposer que le vol de barrière fournit toutes les formes de mélange.
Une vis barrière garantira-t-elle plus de rendement ou éliminera-t-elle tous les gels ?
Non. Établissez la contrainte réelle et identifiez d’abord le défaut. Une modification de la conception de la fusion ne corrige pas automatiquement une alimentation incohérente, un matériau dégradé, une contamination, une usure, des limites d'entraînement ou des restrictions en aval. Comparez une production stable et acceptable avec la température, la pression et la puissance dans des conditions d'essai définies.
L'autorisation de franchissement de barrière est-elle la même que l'autorisation de vol principal ?
Non. Dans un agencement typique de barrière à contre-dépouille, la volée secondaire a un diamètre et un passage séparés au-dessus. Identifiez le vol, la position axiale et la convention radiale ou diamétrale sur le dessin. Les calculs du diamètre nominal ne permettent pas d'établir chaque espace local ou de fonctionnement à chaud dans la machine assemblée.
Puis-je remplacer une vis conventionnelle sans remplacer le canon ?
Cela nécessite une révision dimensionnelle et des processus. Vérifiez le profil et l'état de l'alésage du canon, les interfaces mécaniques, la longueur utile, la disposition de l'alimentation et les limites de fonctionnement par rapport à la vis proposée. Une vis physiquement installable ne constitue pas nécessairement un remplacement de processus approprié, et un cylindre usé ne doit pas être considéré comme correspondant à son dessin original.
Quelles informations dois-je envoyer pour un avis de remplacement ?
Envoyez les détails de la machine, les dessins installés et proposés, les informations sur la résine et l'alimentation, les dossiers d'exploitation, les défauts identifiés et les mesures de vis/baril disponibles. Indiquer la gamme de production requise et les contrôles de qualité des produits. Gardez la révision du dessin et les conditions d'essai explicites afin que la géométrie, l'ajustement mécanique et l'acceptation du processus puissent être examinés séparément.