Le taux de compression des vis d'extrusion décrit la réduction du volume du canal de la section d'alimentation à la section de dosage. Sur une vis conventionnelle avec une géométrie de pas et de canal comparable, la profondeur du canal d'alimentation divisée par la profondeur du canal de mesure donne une approximation utile. Choisissez un remplacement à partir du dessin complet et des conditions d'alimentation réelles, et non à partir d'un seul rapport : deux vis marquées 3:1 peuvent avoir des profondeurs de canal et des profils de transition différents.
- Calculez la profondeur du canal à partir du diamètre du vol de vis et du diamètre de la racine, et non de l'alésage du canon.
- Comparez les profondeurs absolues et les longueurs de zone avant d'accepter deux vis comme équivalentes.
- Décrire le matériau entrant dans la trémie, y compris la forme du rebroyé et son chargement.
- Examinez l'alimentation, la fonte, la restriction et l'usure avant de modifier le rapport.
- Validez un remplacement avec des mesures de production stables, et non avec un seul réglage du régime.
Que mesure le taux de compression des vis ?
Une vis unique classique comporte une section d'alimentation, une section de transition et une section de dosage. Le canal d'alimentation reçoit le matériau solide ; la transition change la géométrie du canal à mesure que la fusion se développe ; la section de dosage transporte la matière fondue vers la décharge. Le taux de compression décrit une relation géométrique entre le début et la fin de ce processus. Il ne mesure pas la pression de filière, la densité du produit ou l’efficacité du moteur.
Pour une simple vis à pas constant, le calcul d'atelier est :
Taux de compression ≈ profondeur du canal d'alimentation / profondeur du canal de dosage
La définition la plus générale compare les volumes de canaux sur des vols équivalents. Le raccourci de profondeur nécessite une géométrie de pas et de canal comparable. Si ceux-ci changent, utilisez le dessin pour évaluer les volumes pertinents plutôt que de traiter un rapport de profondeur comme un résultat volumétrique exact.Explication d'Allan Griff sur la géométrie des visfait cette distinction et met en garde contre le fait de se fier au rapport sans les profondeurs réelles.
L/D décrit quelque chose de différent : la longueur utile effective divisée par le diamètre extérieur de la vis. Une longueur utile de 2 700 mm et un diamètre de 90 mm donnent un rapport de 30:1. Confirmez où le fabricant commence et termine cette longueur de travail. Une extension de lecteur appartient au dessin mécanique mais ne doit pas devenir silencieusement une longueur de traitement supplémentaire.
Une spécification indiquant « 90 mm, 30:1, 3:1 » laisse donc manquer des informations substantielles. Il n'identifie pas la profondeur d'alimentation, la profondeur de dosage, la longueur de transition, les changements de pas ou la géométrie de mélange. Demandez ces dimensions avant de comparer un devis de remplacement avec la vis installée. Pour une liste de contrôle d'achat plus large, consultez leGuide du barillet de vis d'extrudeuse EJS.
Comment calculer le taux de compression à partir d'un dessin de vis
Commencez par une conception conventionnelle à démarrage unique dont les canaux d'alimentation et de dosage ont une géométrie de pas et de vol comparable. Localisez la partie à profondeur constante de chaque section. Ne prenez pas la lecture de l'alimentation à l'intérieur du cône ou la lecture du dosage à partir d'un mélangeur, d'un relief ou d'un bord endommagé.
Pour chaque emplacement, calculez la profondeur du canal radial :
Profondeur du canal = (diamètre extérieur du vol − diamètre de la racine) / 2
La division par deux est importante car les deux mesures sont des diamètres. L'utilisation de la différence de diamètre double directement la profondeur signalée, même si l'erreur peut disparaître lorsque deux profondeurs également incorrectes sont divisées. Le rapport peut sembler correct alors que les dimensions de fabrication sont fausses.
Un exemple travaillé de 90 mm
Les dimensions suivantes sont un exemple de calcul supposé, et non une conception de vis recommandée ou un test de production.
| Dimension | Section flux | Section de comptage |
|---|---|---|
| Diamètre extérieur du vol | 90 millimètres | 90 millimètres |
| Diamètre des racines | 72 millimètres | 84 millimètres |
| Profondeur de canal calculée | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Taux de compression approximatif | 9/3 = 3:1 | Même calcul de rapport de profondeur |
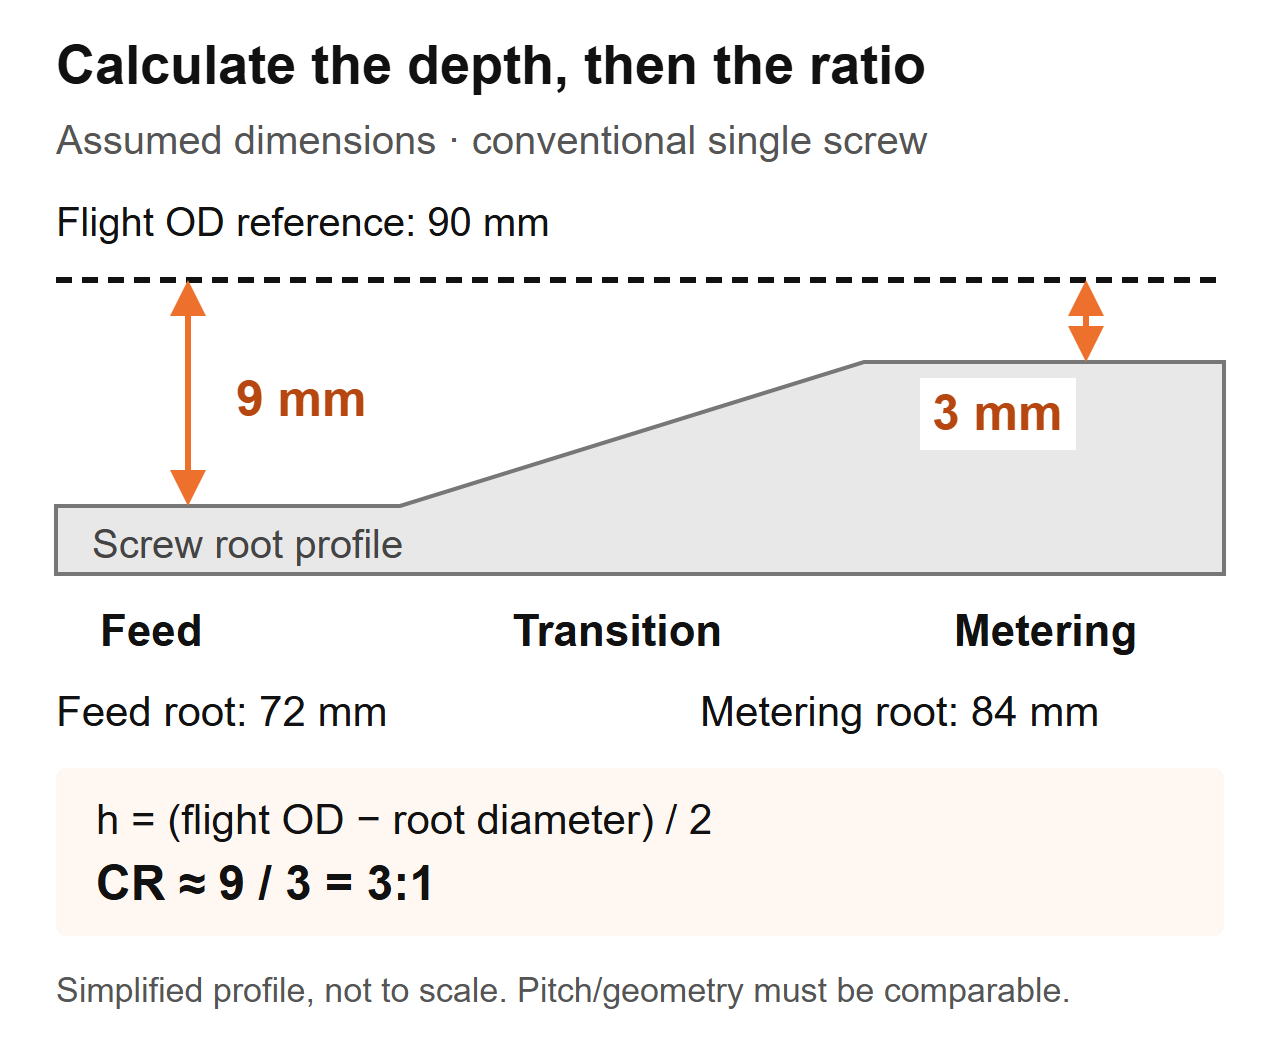 Schéma de calcul : dimensions supposées pour une vis conventionnelle. Le profil est simplifié et ne constitue pas un dessin de fabrication.
Si vous inspectez une vis retirée, enregistrez ensemble l'emplacement axial, le diamètre de vol mesuré et le diamètre de racine. Suivez la procédure d'isolement et de retrait en toute sécurité de la machine, nettoyez le composant sans altérer les surfaces et utilisez des instruments calibrés appropriés. Laissez la procédure d'inspection du fabricant déterminer la méthode de mesure et les critères d'acceptation.
Ne remplacez pas le diamètre intérieur du canon par le diamètre extérieur du vol. Ce calcul inclut le jeu vis-baril. Sur une pièce usée, ne présumez pas que la géométrie mesurée représente toujours la conception originale : un diamètre de vol réduit modifie le calcul de la profondeur. Obtenez le dessin original et mesurez l’usure du canon séparément. LeGuide de durée de vie de l'EJSexplique pourquoi il est important de faire correspondre les mesures des vis et du barillet.
Pourquoi deux vis 3:1 peuvent fonctionner différemment
Un ratio n’identifie la taille d’aucun des canaux. Dans le même exemple supposé de 90 mm, une deuxième vis pourrait avoir un pied d'alimentation de 84 mm et un pied de dosage de 88 mm. Ses profondeurs seraient de 3 mm et 1 mm, donc son rapport de profondeur serait également de 3 : 1. Ce ne serait pas une copie dimensionnelle de la vis 9 mm/3 mm.
| Élément de comparaison | Vis supposée A | Vis supposée B | Ce que l'acheteur peut établir |
|---|---|---|---|
| Diamètre extérieur du vol | 90 millimètres | 90 millimètres | Même diamètre nominal de vis |
| Profondeur du canal d'alimentation | 9 millimètres | 3 mm | Différentes géométries d'avance absolue |
| Profondeur du canal de mesure | 3 mm | 1 mm | Différentes géométries de dosage absolu |
| Rapport de profondeur approximatif | 3:1 | 3:1 | Rapport égal, pas de vis égales |
| Longueur et hauteur de transition | Non spécifié | Non spécifié | La comparaison des performances reste incomplète |
Cet exemple prend uniquement en charge une conclusion dimensionnelle. Il n'établit pas de différence de débit, de différence de température de fusion ou quelle vis doit faire fonctionner votre résine. Ces questions nécessitent le reste de la géométrie et des conditions d’exploitation.
Ce que nous vérifions lorsqu'un remplacement est proposé selon les mêmes spécifications
Lors des travaux de remplacement de l'EJS, deux vis avaient le même diamètre, L/D et le même taux de compression de 3:1, mais l'une fonctionnait propre tandis que l'autre surchauffait un composé sensible à la chaleur. Leurs sections de transition commençaient à des positions différentes et avaient des longueurs différentes. Nous comparons donc le profil de la zone, et pas seulement les chiffres du devis.
Sur un dessin de remplacement, marquez où se termine la section d'alimentation et où commence le dosage. Comparez ensuite la profondeur le long de cet intervalle. Un ratio donne les points finaux ; le profil montre comment le canal change entre eux. Ni l’un ni l’autre ne remplace l’autre.
C'est également pourquoi « augmenter la compression » est une instruction de conception incomplète. L'augmentation de la profondeur d'alimentation et la réduction de la profondeur de dosage augmentent toutes deux le rapport, mais modifient différentes parties de la vis. Précisez quelle dimension change, ce qui reste inchangé et quel problème mesuré le changement est censé résoudre. Sinon, le fournisseur et l’équipe de production pourraient discuter de différentes modifications.
Comment la résine, la forme alimentaire et les charges affectent la décision
Le nom d’un polymère ne constitue pas une spécification complète d’aliment. Enregistrez la qualité, les additifs, la forme des particules, la préparation de l'humidité et la consistance du mélange. Les pellets, les bordures meulées et les flocons irréguliers peuvent porter le même nom de polymère tout en se comportant différemment au niveau de la gorge d'alimentation.Discussion de Jim Frankland sur le taux de compressionconsidère l'alimentation et la fusion ensemble, y compris la densité apparente et la friction plutôt que de traiter le type de résine comme une règle de sélection suffisante.
La première question que nous posons lorsque le flux change
Une enquête de l'EJS concernait une vis de 90 mm, un rapport L/D de 30 : 1 et un taux de compression de 3 : 1. La ligne présentait une pression de matrice élevée et une épaisseur de paroi incohérente, et la demande initiale était de copier une vis soi-disant usée. Nous avons demandé ce qui entrait maintenant dans la trémie par rapport à la configuration de production d'origine. L'usine avait commencé à mélanger ses propres parures de bordure à l'alimentation. Ce changement appartenait à la spécification de remplacement avant qu'un dessin inchangé ne soit accepté.
Pour votre propre ligne, collectez des échantillons d’aliments représentatifs plutôt que de tout décrire comme du « plastique recyclé ». Mesurez la densité apparente en vrac à l’aide d’un récipient, d’une méthode de remplissage et d’une procédure de pesée définis. Enregistrez si le matériau a été coulé librement ou compacté ; ne comparez pas deux résultats produits par des méthodes différentes. Incluez des photographies avec une échelle et notez la méthode de mélange.
| État d'alimentation | Informations à collecter | Question de conception à résoudre |
|---|---|---|
| Granulés vierges | Qualité, forme des granulés, préparation et paramètres stables actuels | La géométrie établie est-elle encore adaptée à cette tâche ? |
| Mélange granulés/rebroyé | Proportion du mélange, répartition granulométrique, consistance de la densité apparente | L'alimentation reste-t-elle constante tout au long d'une course ? |
| Écailles de film ou garniture de bord | Forme, méthode d'alimentation, observations complémentaires et densité apparente | Le matériau peut-il entrer et remplir la section d’alimentation de manière fiable ? |
| Mélange en poudre ou sec | Formulation, comportement d'écoulement et détails du système d'alimentation | La disposition d'alimentation est-elle appropriée pour ce matériau ? |
| Composé chargé | Type et proportion de charge, préparation et historique d'usure | Quelles sont les exigences combinées en matière de fusion, de chaleur et d’usure ? |
Ne lisez pas ce tableau car « une densité apparente inférieure nécessite toujours un rapport plus élevé ». Un changement de géométrie ne peut pas corriger automatiquement les pontages, la ségrégation ou un chargeur incohérent. La résistance à l’usure ne doit pas non plus être choisie à partir du taux de compression. Passez en revue leGuide des matériaux du barillet à vis EJSséparément lorsque la formulation change.
Trop haut ou trop bas ? Diagnostiquer le processus avant de changer la vis
Les pics de pression, les particules non fondues et l'augmentation de la température de fusion sont des raisons à examiner. Ce ne sont pas des mesures du taux de compression. La séquence de diagnostic utile consiste à déterminer si la perturbation commence à l'alimentation, à la fonte, à une restriction en aval ou à une géométrie mécanique usée.
Comparez d’abord avec une analyse historique stable utilisant le même matériau et le même produit. Gardez la matrice, la disposition des écrans et les emplacements de mesure cohérents. Enregistrez ensemble le débit réel, la vitesse de la vis, la température de fusion, la pression, la charge d'entraînement et les défauts visibles. Les réglages de température du baril ne permettent pas à eux seuls d’établir la température de fusion.
| Observation | Vérifications avant un changement de géométrie | Preuve à inclure dans la demande |
|---|---|---|
| La pression et le débit fluctuent | Alimentation de la trémie, pontage, cohérence du chargeur, changements de mélange et restriction | Enregistrements de vitesse, de pression et de débit alignés dans le temps |
| Des particules non fondues apparaissent | Vitesse d'alimentation, conditions de fusion, changements de résine, vitesse de fonctionnement et profil de vis | Echantillons ou photos liés à un point de fonctionnement enregistré |
| La température de fusion est excessive | Lecture réelle de la matière fondue, vitesse, restriction, refroidissement et état du mélangeur | Méthode de mesure, emplacement et lectures stables |
| La puissance chute à régime inchangé | Alimentation réelle, état de la résine, filière/écrans et usure correspondante des vis/barils | Sortie par tr/min plus enregistrements de maintenance et de mesure |
| Augmentation des taches noires ou de la décoloration | Histoire matérielle, zones stagnantes, conditions de séjour et nettoyage | Modèle de défaut et moment où il apparaît dans l'analyse |
Pourquoi un ratio plus élevé n’est pas une amélioration automatique
Lin Jin et Mark A. Spalding ont rapporté une étude contrôlée sur le LLDPE utilisant une extrudeuse de 2,5 pouces et cinq taux de compression, de 2,0 à 3,6. La profondeur de dosage est restée à 0,125 pouce tandis que la profondeur d'alimentation a changé. Entre 110 et 150 tr/min, les vis à rapport plus élevé produisaient des températures de fusion d'environ 5 à 10 °C plus élevées que les conceptions à rapport plus faible. Ce sont des résultats pour cet équipement, cette résine et cette expérience, et non une prévision de température pour un remplacement d'EJS. Voir les auteursétude des performances du taux de compression.
Un séparéexemple de dépannage par Mark A. Spaldingdécrit une vis d'extrusion ABS à deux étages de 6 pouces avec un rapport de premier étage de 3,1. Des matériaux non fondus ont obstrué un barrage en spirale ; le remplacement proposé a réduit ce ratio à 2,5. Il s'agissait d'une réponse de conception spécifique à un problème de fusion, et non d'une recommandation universelle en matière d'ABS.
Utilisez ces exemples pour formuler la question d’ingénierie : la vis peut-elle faire fondre les solides qu’elle reçoit au point de fonctionnement requis ? Ne transformez aucun de ces exemples en un tableau général du rapport résine/rapport ou en un résultat de performance EJS supposé.
Lorsqu’un seul chiffre de taux de compression ne suffit pas
La simple comparaison profondeur d'avance/profondeur de dosage appartient à une géométrie de vis définie. Avant de l'utiliser, identifiez le type de vis et la disposition d'alimentation. Un ratio indiqué pour un modèle peut ne pas signifier la même chose pour un autre.
Une vis barrière divise le matériau en canaux solides et fondus. Sa description nécessite la disposition des canaux et la géométrie de la barrière, et pas seulement deux mesures racinaires conventionnelles. Une vis ventilée à deux étages comporte plus d’une étape de traitement ; demandez quelle étape décrit un taux de compression cité. La région de ventilation et la section de pompage en aval doivent être évaluées dans le cadre de cette conception complète.Discussion sur la conception des vis de Griffcouvre les canaux de barrière, les vis à deux étages et le comportement d'alimentation distinct des fûts rainurés.
De même, faites la distinction entre l’alimentation par crue et l’alimentation contrôlée ou par famine. Écrivez le mode d'alimentation dans les spécifications. Sinon, un fournisseur peut évaluer un canal d'alimentation complet alors que le processus installé fournit un débit massique contrôlé. Il s’agit d’une condition aux limites à clarifier, et non d’une raison pour appliquer un rapport universel différent.
Les extrudeuses à double vis nécessitent également leur propre géométrie et leur propre description de processus. N'appliquez pas le raccourci conventionnel de profondeur à vis unique à une paire engrenée et supposez qu'il capture le comportement de compression complet. Fournir la disposition des vis, le mode de rotation, le profil de l'élément ou du vol et le dessin du fabricant.
Utilisez ces questions lorsque la spécification n'est pas claire :
- S'agit-il d'une conception conventionnelle, à barrière, à deux étages ou à double vis ?
- Le ratio indiqué est-il calculé à partir des profondeurs ou des volumes des canaux ?
- Quels emplacements d'alimentation et de comptage déterminent le calcul ?
- La hauteur ou la disposition des canaux change-t-elle entre ces emplacements ?
- Le système d’alimentation installé correspond-il à l’hypothèse de conception ?
Une spécification doit répondre à ces questions sans que le machiniste ait à deviner. Si ce n’est pas le cas, obtenez le profil complet avant d’autoriser une copie. « 3 : 1 » est utile une fois que sa définition et son application sont connues.
Devez-vous copier la vis existante ou la repenser ?
Un remplacement inchangé est un point de départ raisonnable lorsque la géométrie installée a fourni une qualité et un rendement satisfaisants, que le service est inchangé et que l'usure mesurée explique la détérioration. Ce choix devient plus faible lorsque le problème d’origine existait avant l’usure, que la formulation a changé ou que le procédé s’exécute désormais en dehors de sa plage de fonctionnement précédente.
Séparez deux décisions dans le devis : restaurer les dimensions d'origine et modifier la conception du traitement. Une vis usée peut nécessiter un remplacement sans nécessiter un taux de compression différent. A l’inverse, une vis dimensionnellement saine peut ne plus convenir à l’aliment introduit dans l’installation.

Définir le changement avant de comparer les propositions
Donnez au fournisseur une déclaration écrite du problème : par exemple, instabilité de la pression après un changement de forme d'alimentation, plutôt que "besoin d'une meilleure vis". Incluez le dessin de base et les dossiers d’exploitation. Demandez à la conception proposée d'identifier les profondeurs modifiées, les longueurs de zone, le pas et toutes les caractéristiques de mélange.
Gardez l’examen de l’ajustement mécanique séparé. Confirmez la longueur utile, la connexion de l'extrémité d'entraînement, les interfaces de montage et la disposition de décharge par rapport à l'ensemble installé. Une longueur de travail plus grande peut nécessiter un changement au niveau de la machine ; il ne s’agit pas d’une hypothèse ordinaire de remplacement instantané. Une désignation L/D plus élevée sur un devis devrait déclencher une vérification des dimensions, et non une attente d'une capacité accrue.
Convenez ensuite des conditions de comparaison et des critères d’acceptation. Définir le matériau, le produit, les points de fonctionnement, les contrôles qualité et les mesures de production avant l'essai. Si plusieurs caractéristiques de conception changent ensemble, l'essai évalue le remplacement complet ; il ne peut pas établir que le taux de compression seul est à l'origine du résultat.
LePage produit du baril à vis de l'extrudeuse EJSconstitue le point de départ pertinent pour une demande de remplacement. Fournissez l'application et le dessin réels afin que la discussion concerne la machine installée plutôt que une gamme générique de polymères.
Quoi envoyer à EJS et comment valider le remplacement
Une enquête utile permet à l'usine de relier les exigences de traitement à un dessin réalisable. Envoyez la spécification originale même si vous pensez qu'elle est erronée, puis identifiez ce qui a changé. Gardez les numéros de révision visibles afin qu'un ancien dessin ne devienne pas silencieusement l'instruction de production.
Incluez les informations suivantes :
- Fabricant de la machine, modèle, type de vis et références des composants installés.
- Diamètre de vol, longueur utile, dimensions de l'extrémité d'entraînement et dessins du canon/interface.
- Profondeurs d'alimentation et de dosage, limites de zones, profil de pas et caractéristiques de mélange.
- Qualité de résine, additifs, charge de charge, forme d'alimentation et procédure de préparation.
- Disposition du chargeur, régime normal, rendement, lectures de température de fusion et de pression.
- Échantillons de défauts, historique de maintenance et mesures correspondantes vis/baril disponibles.
- Qualité du produit requise et conditions opératoires d'acceptation.
Comparez une production stable, pas seulement une startup réussie
Après l'installation, suivez les instructions de mise en service sécurisée du fournisseur de la machine. Confirmez le matériel et la configuration approuvés, laissez le processus se stabiliser et collectez les lectures sur un intervalle défini. Enregistrez le débit à l'aide d'une méthode de pesée convenue plutôt que de l'estimer à partir de la vitesse de la vis.
À titre de comparaison, calculez la sortie spécifique comme la sortie massique mesurée divisée par le régime. Gardez les unités de sortie visibles, telles que kg/h par tr/min. Comparez cette valeur uniquement avec la qualité, la température de fusion réelle, la pression et la charge d'entraînement. Un nombre plus élevé n’établit pas d’amélioration si le produit ne répond pas aux spécifications ou si le processus devient instable.
| Dossier d'essai | Enregistrez de manière cohérente | Pourquoi c'est utile |
|---|---|---|
| Alimentation | Classement, lot, mélange et préparation | Identifie les changements sans rapport avec la géométrie |
| Point de fonctionnement | Configuration de la vitesse, de la température et du mode d'alimentation | Rend la comparaison reproductible |
| Production | Production de masse chronométrée et produit acceptable | Sépare la production totale de la production utile |
| État du processus | Température de fusion, pression et charge d'entraînement réelles | Révèle les compromis cachés par la seule production |
| Qualité | Dimensions convenues, contrôle de l'apparence et des défauts | Détermine si le remplaçant remplit ses obligations |
Répétez la comparaison lors des changements de points de fonctionnement et conservez les mêmes emplacements de mesure. Si un problème persiste, renvoyez les enregistrements avec la révision du dessin et les identifiants des échantillons. ContactIndustrie EJSavec ce package plutôt que de demander un changement de taux de compression sans cause définie.
Discutez de votre vis de remplacement
Décrivez la vis installée, l'alimentation réelle et le problème de traitement. Le bouton ouvre un brouillon d'e-mail à EJS ; vous pouvez joindre des dessins et des photographies avant l'envoi.
Questions fréquemment posées
Quel est le taux de compression des vis d'extrusion ?
Il s'agit du rapport entre le volume du canal de la section d'alimentation et le volume du canal de la section de mesure sur des vols équivalents. Pour une vis conventionnelle avec une géométrie de pas et de canal comparable, la profondeur d'avance divisée par la profondeur de dosage fournit une approximation utile. Il s'agit d'un rapport géométrique, pas d'un rapport de pression ni d'une garantie de rendement.
Comment calculer le taux de compression à partir des diamètres des racines ?
Calculez la profondeur de chaque canal radial comme le diamètre extérieur du vol moins le diamètre de la racine, divisé par deux. Divisez ensuite la profondeur d'alimentation par la profondeur de mesure. Utilisez des emplacements d'alimentation et de dosage identifiés, des unités cohérentes et des diamètres de vol appropriés. N'utilisez pas le diamètre d'alésage du canon et ne supposez pas qu'une vis usée correspond toujours à son dessin original.
Une vis 3:1 convient-elle à chaque résine ?
Non. Le même rapport peut décrire différentes profondeurs absolues de canal et profils de transition. L'adéquation dépend également de la qualité spécifique, de la forme d'alimentation, des additifs, de la disposition d'alimentation et des conditions d'exploitation. Commencez par la géométrie complète et une exigence de production définie plutôt que de traiter un rapport comme une recommandation universelle en matière de résine.
L'augmentation du taux de compression augmente-t-elle le rendement ?
Pas nécessairement. La modification de la profondeur d'alimentation et la modification de la profondeur de dosage affectent différentes parties de la vis, même si toutes deux augmentent le rapport. Les conditions d’alimentation, de fonte et en aval doivent être considérées ensemble. Comparez le résultat mesuré stable avec la qualité du produit, la température de fusion réelle, la pression et la charge d'entraînement avant de juger d'un remplacement.
Des vis usées peuvent-elles causer des problèmes sans modifier le rapport du dessin ?
Oui. Le dessin décrit la géométrie prévue, et non l'état actuel. Mesurez la vis et le canon aux positions correspondantes et comparez-les avec les dimensions d'origine approuvées. Une étiquette de taux de compression ne décrit pas le jeu de travail et la copie de cette étiquette ne résout pas un problème d'usure non mesuré.
Puis-je utiliser le même calcul pour les conceptions à double vis ou à barrière ?
Ne présumez pas que le raccourci conventionnel de profondeur à canal unique s’applique. Identifiez d'abord la disposition des canaux, le type de vis et les emplacements de calcul. Les canaux de barrière, les vis étagées et les vis jumelées engrenées nécessitent une description plus complète de la géométrie. Demandez au concepteur quels volumes ou profondeurs définissent le rapport indiqué avant de l'utiliser dans une spécification de remplacement.