Un cylindre à vis d'extrudeuse dure aussi longtemps que son état permet à la ligne d'atteindre le rendement et la qualité du produit requis dans une fenêtre de processus acceptable. La résine, les charges, la contamination, la géométrie et la charge de fonctionnement modifient cette durée de vie, de sorte qu'une estimation de l'âge calendaire nécessite que ces conditions soient associées. Pour une ligne déjà en production, mesurez la vis et le barillet à des endroits reproductibles, calculez le taux d'usure récent et utilisez-le avec les tendances de production pour planifier la prochaine inspection et le prochain remplacement.
- Suivez les heures de fonctionnement et les modifications de formulation, pas seulement la date d'installation.
- Mesurez les deux pièces : l'usure des vols de vis et l'usure de l'alésage du canon agrandissent le même jeu.
- Comparez le rendement par tr/min, la température de fusion et la qualité par rapport à un essai de référence stable.
- Prévoyez une limite de planification spécifique à la machine, puis prévoyez du temps pour l'approvisionnement et l'installation.
- Réévaluez les prévisions après un changement matériel, une usure accélérée ou des dommages inattendus.
1. Que signifie la durée de vie de votre ligne d'extrusion ?
Une vis peut encore tourner après avoir cessé d’être utile pour un produit particulier. Une ligne fabriquant un film ou un profilé exigeant peut perdre sa fenêtre de processus acceptable avant que le matériel n'atteigne une limite structurelle. À l’inverse, remplacer un ensemble de sons uniquement parce qu’il a atteint un anniversaire peut gaspiller de la capacité utilisable.
Séparez la décision en trois questions. Le matériel reste-t-il dans ses limites dimensionnelles et d’état approuvées ? Le processus peut-il produire un produit acceptable au taux requis ? La poursuite de l’exploitation coûte-t-elle plus cher qu’une intervention planifiée ? Le premier concerne les pièces, le deuxième le produit et le troisième la planification de la production. Une estimation de la durée de vie est incomplète à moins qu’elle n’indique le point final qu’elle prédit.
Enregistrez le devoir derrière le numéro
Conservez la date d'installation, mais enregistrez également les heures de production, les matériaux traités et l'historique de formulation. Le temps d'inactivité n'est pas la même chose que le temps de traitement. Les tonnes traitées fournissent un contexte, mais ne peuvent pas rendre directement comparables différents composés ou configurations de machines.
| Enregistrer | Pourquoi cela a sa place dans une évaluation de vie |
|---|---|
| Identités des vis et des barillets | Empêcher le mélange des historiques après des échanges ou une reconstruction |
| Heures d'ouverture | Définir l'intervalle entre les inspections |
| Résine, type de charge et chargement | Expliquer les changements dans l'environnement de port |
| Source et proportion du rebroyé | Identifier les changements de contamination et la cohérence des aliments |
| Sortie, régime et température de fusion réelle | Afficher la charge et les performances associées à l'enregistrement |
| Mesures à l'état neuf et limites approuvées | Définir ce qui a changé et quelle action est requise |
L'expérience d'un fournisseur sur une tâche très similaire peut aider à établir un plan d'inspection initial. Demandez la formulation, la construction des composants, les heures et les critères d'acceptation derrière cette expérience. Une fois que vos propres mesures sont disponibles, utilisez-les pour affiner le plan plutôt que de traiter l'intervalle de remplacement d'une autre centrale comme une règle fixe.
2. Quelles conditions modifient le taux d’usure ?
Le nom du polymère à lui seul ne décrit pas le travail. Le PP naturel et le PP contenant une charge minérale sont des tâches d'usure différentes. Le type de charge, la charge, les caractéristiques des particules et la contamination sont importants pour la résine. Un changement important doit donc apparaître dans le dossier de maintenance, même si le modèle de machine et la vitesse de vis restent inchangés.
Celui de Jeff Kuhmananalyse de la durée de vie des vis et des canonsdistingue l'usure abrasive, l'attaque corrosive et l'usure adhésive métal sur métal. Il traite également du calage des solides lorsque la section de fusion ne peut pas gérer le matériau qui lui est livré. Ces mécanismes appellent différentes actions correctives. Une surface plus dure ne corrigera pas à elle seule une inadéquation de géométrie ou un problème d’alignement de la machine.
Spécifiez la surface de travail, pas seulement l'acier de base
EJS utilise le rechargement dur PTA pour les vis bimétalliques et le moulage centrifuge pour les revêtements de canon bimétalliques. LeSpécifications du produit bimétallique EJSdistinguer les épaisseurs d’alliage fini suivantes :
| Composant | Alliages de travail répertoriés | Épaisseur d'alliage répertoriée |
|---|---|---|
| Rechargement de vis | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 à 1,5 mm |
| Doublure de canon | EJS01 | 2,0 à 3,0 mm |
| Doublure de canon | EJS02, EJS03, EJS04 | 1,5 à 2,0 mm |
Il s'agit de spécifications de construction, d'usure non autorisée ou d'heures de fonctionnement garanties. La conduite peut perdre des performances de pompage acceptables alors qu'une quantité importante de matériau de protection reste. Diviser l’épaisseur de la couche par un taux d’usure supposé ne permet pas d’établir la durée de vie utile.

Faire correspondre la réponse aux dommages
La perte continue de matériel de vol nécessite une évaluation différente d'une rayure isolée, de piqûres ou d'un dépôt endommagé. Enregistrez où le dommage se produit et quelle formulation a été utilisée avant son apparition. Pour les canons longs, incluez l'alignement et l'état de support dans l'enquête plutôt que de supposer qu'une usure inégale prouve que l'alliage était mauvais.
Utilisez leguide des matériaux pour les vis et le canonpour le choix des matériaux et lecomparaison nitrurée versus bimétalliquepour les choix de construction. Gardez l’évaluation de la durée de vie concentrée sur ce que font les pièces installées.
3. Problèmes d’usure des vis de l’extrudeuse : qu’est-ce qui change avant la panne ?
La ligne peut maintenir son débit habituel pendant que l'opérateur augmente progressivement la vitesse de la vis pour compenser. Regarder seul le kg/h peut manquer ce changement. Mark Spalding et Timothy Womer définissent le taux spécifique comme la production divisée par la vitesse de la vis dans leuranalyse de l'usure d'une seule vis, et expliquez comment la compensation de vitesse peut accompagner une température de décharge plus élevée.
Comparez une condition de production reproductible
Enregistrez une sortie spécifique sous forme(kg/h) / tr/min. Un déclin mérite d'être étudié lorsque la formulation, le mode d'alimentation et les conditions en aval sont comparables. Il ne s’agit pas en soi d’une mesure d’usure. Un changement dans la viscosité de la résine, l'alimentation ou l'état du tamis peut modifier les performances sans perte correspondante de métal.
| Observation de la production | Vérifiez avant de l'attribuer à l'usure |
|---|---|
| Plus de tr/min nécessaires pour la sortie précédente | Formulation, consistance de l'alimentation, demande de pression et réglages précédents |
| Température de fusion réelle plus élevée | Fiabilité des capteurs, fonctionnement du chauffage/refroidissement et changements de vitesse |
| Instabilité de la pression | Alimentation, état du tamis, restriction de la filière et contrôle de la température |
| Points noirs, gels ou non fondus | Dépôts, conditions de séjour, changements de matériaux et performances de fusion |
| Énergie plus élevée par unité de bon produit | Sortie, rebut, limite de mesure et ajustements opérationnels |
Utilisez un cycle de référence avec une production stable et une qualité acceptable. Enregistrez le rendement, le régime, la température de fusion réelle, la pression de tête et le taux de rejet. Si vous enregistrez de l'énergie, définissez si elle couvre l'extrudeuse ou toute la ligne et conservez cette limite inchangée. Le mélange de l'énergie totale de la ligne avec les lectures de l'extrudeuse uniquement produit une tendance trompeuse.
Conservez un bref historique d’ajustement à côté des lectures. Une tendance constituée uniquement à partir des réglages finaux ne peut pas montrer la fréquence à laquelle l'opérateur a dû intervenir. Kuhman décrit comment une compensation progressive du processus peut masquer une détérioration jusqu'à ce que la productivité ou la qualité deviennent inacceptables. C’est une raison pour enquêter tôt, et non une preuve que chaque course difficile nécessite de nouvelles pièces.
Des changements persistants après des contrôles de processus de base justifient un contrôle dimensionnel planifié. Un meulage, un contact métallique suspecté ou des fragments métalliques nécessitent une action rapide dans le cadre de la procédure de sécurité de la machine ; n'attendez pas une date d'inspection convenable ou une limite de durée de vie calculée.
4. Mesure de l'usure du canon : vérifiez les deux pièces aux endroits correspondants
Mesurez le diamètre extérieur du vol, ou OD, et le diamètre intérieur du canon, ou ID, aux stations axiales correspondantes. La comparaison de la plus petite lecture de vis avec une lecture de canon sans rapport ne décrit pas l'ajustement à aucun des deux endroits. Donnez à chaque station une distance par rapport à une donnée définie afin qu'un technicien ultérieur puisse la retrouver.
Guide de maintenance préventive de Reiloydécrit les mesures nettoyées et refroidies à l'aide d'une jauge d'alésage de baril et d'un équipement de mesure de diamètre extérieur de vis approprié, avec des dossiers d'inspection séparés. Choisir un équipement calibré et une méthode adaptée à la géométrie du composant. Enregistrez la température d’inspection, l’orientation angulaire et la répétabilité avec les dimensions.
Gardez les jeux radial et diamétral séparés
A une station correspondante, pour le calcul de l'enveloppe circulaire :
- Jeu diamétral = diamètre intérieur du canon moins diamètre extérieur du vol de vis.
- Jeu radial = jeu diamétral divisé par 2.
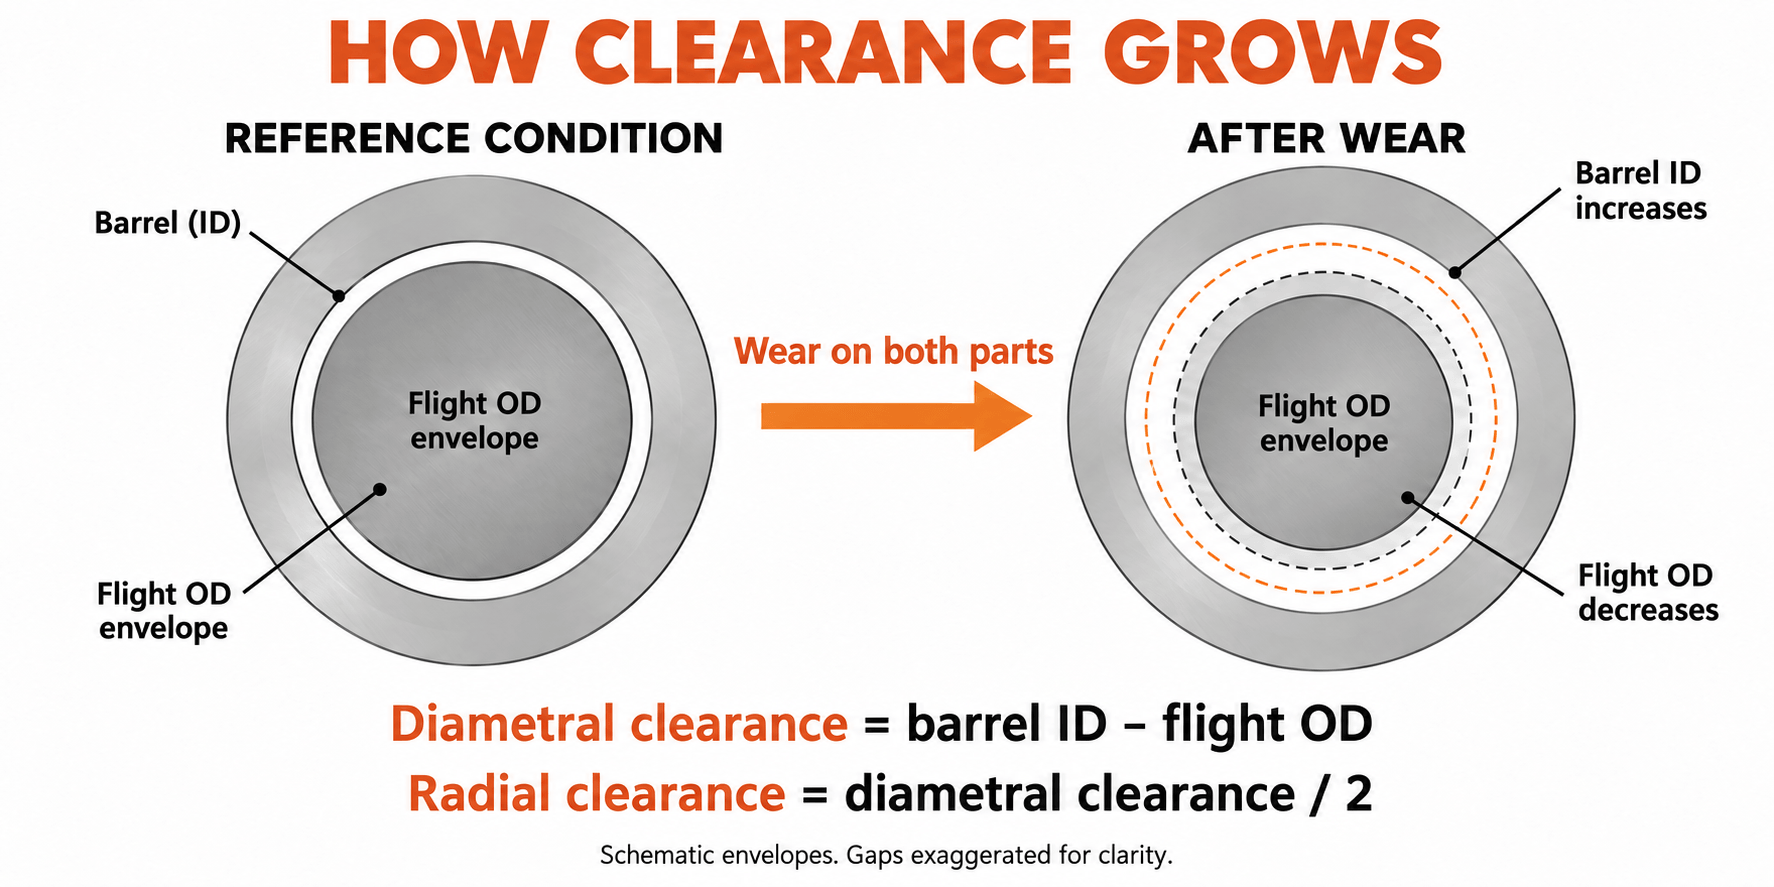
Conservez l’unité et la convention de dégagement dans chaque rapport. Une réduction OD de 0,10 mm représente une perte de vol radiale de 0,05 mm. Confondre ces grandeurs modifie l’usure interprétée d’un facteur deux.
Ce que nous avons mesuré sur un projet de remplacement de 90 mm
Dans le cadre d'un projet de remplacement d'EJS pour une extrudeuse monovis nominale de 90 mm traitant du PP avec 30 % en poids de carbonate de calcium, la demande initiale du client était une dureté plus élevée. Nous avons examiné la formulation complète, le dessin original et les dimensions des anciennes pièces avant de spécifier le remplacement. Nous avons également fait correspondre les stations de mesure des vis et des barillets le long de l'axe.
Dans une station de mesure, l'ancien diamètre extérieur du vol était de 89,65 mm et le diamètre intérieur du canon était de 90,25 mm. La différence diamétrale était de 0,60 mm, ce qui donnait un jeu radial à froid de 0,30 mm. Regarder la vis seule aurait laissé la moitié de la question d'ajustement sans réponse : l'alésage du canon faisait également partie de l'état mesuré.
La spécification de remplacement utilisait une vis 38CrMoAlA avec un rechargement dur Colmonoy 83 et un corps de canon 42CrMo avec un revêtement EJS04. À cette station correspondante, le nouveau diamètre extérieur du vol était de 89,95 mm et le diamètre intérieur du canon était de 90,15 mm. Leur différence était de 0,20 mm, ce qui donne le jeu radial à froid de 0,10 mm spécifié sur le dessin.
| Mesure de section de comptage | Pièces anciennes | Pièces de rechange |
|---|---|---|
| Vol OD | 89,65 millimètres | 89,95 millimètres |
| ID du baril | 90,25 millimètres | 90,15 millimètres |
| Jeu diamétral | 0,60 mm | 0,20 mm |
| Jeu radial à froid | 0,30 mm | 0,10 mm |
Nous avons rétabli l'ajustement spécifié à cette station, soit une réduction du jeu radial de 0,20 mm. Les autres stations et interfaces machine nécessitent leurs propres contrôles. Le dessin séparait les matériaux des vis et du canon, les zones protégées et les exigences d'inspection, de sorte que la décision de remplacement concernait la géométrie ainsi que la dureté. Il s’agit de la discipline de mesure dont une évaluation de la durée de vie utile a besoin avant de pouvoir transformer des lectures répétées en tendance.
Tenir compte de l'usure non uniforme
Mesurez plusieurs angles à chaque section transversale du canon et conservez les lectures individuelles, y compris l'ovalité. Un jeu circulaire calculé ne décrit pas entièrement les dommages unilatéraux, le faux-rond ou un alésage déformé. Pour les vis jumelées, l'inspection doit également porter sur la géométrie à double alésage et à engrènement du fabricant d'origine ; une seule formule globale ne peut pas remplacer cette évaluation.
Suivez les procédures d'isolation, de relâchement de pression, de manipulation et de retrait du fabricant de la machine. Faites appel à du personnel qualifié et inspectez les pièces. Un rapport d'usure ne doit pas dépendre d'un nettoyage dommageable, d'un accès improvisé ou d'un levage sans support.
5. Calculez le taux d'usure à partir d'inspections répétées
Une inspection établit les dimensions actuelles. Deux inspections comparables établissent un taux d'intervalle. Des inspections plus approfondies montrent si ce taux évolue. Utilisez les heures accumulées par le même composant entre les inspections, et non l'âge total de la machine ou un mélange de différentes pièces de rechange.
Pour chaque station, calculez la croissance du jeu radial en mm par 1 000 heures de fonctionnement :
Taux = (jeu radial actuel - jeu radial précédent) / heures entre les inspections × 1 000
Il s’agit d’un taux de liquidation-croissance combiné. Pour voir quel composant contribue, calculez la perte radiale de la vis comme(OD précédente - OD actuelle) / 2et la croissance radiale du canon comme(ID actuel - ID précédent) / 2. Lorsque les conditions d'emplacement, d'orientation et d'inspection correspondent, ces deux changements totalisent l'augmentation du dégagement.
Lire l'intervalle récent séparément
Considérons un journal d’inspection supposé pour une seule station à enveloppe circulaire. Ces dimensions expliquent le calcul ; ils ne constituent pas un résultat de durée de vie ou une spécification d'acceptation de l'EJS.
| Heures depuis l'installation | Vol OD | ID du baril | Dégagement radial | Taux depuis la lecture précédente |
|---|---|---|---|---|
| 0 heure | 99,95 millimètres | 100,15 millimètres | 0,10 mm | Référence |
| 2 000 heures | 99,90 millimètres | 100,18 millimètres | 0,14 mm | 0,02 mm/1 000 heures |
| 4 000 heures | 99,82 millimètres | 100,22 millimètres | 0,20 mm | 0,03 mm/1 000 heures |
Sur les 4 000 heures complètes, la moyenne est de 0,025 mm/1 000 h. Le dernier intervalle est plus rapide, à 0,03 mm/1 000 h. Utiliser uniquement la moyenne sur toute la durée de vie masquerait ce changement. Recherchez la raison et utilisez un taux récent suffisamment conservateur pour la planification.
Le dernier intervalle se sépare également en 0,04 mm de perte radiale de vis et 0,02 mm de croissance radiale de canon. Ensemble, ils expliquent l'augmentation du jeu de 0,06 mm. Cela donne à l'équipe de maintenance une question plus utile que celle de savoir quel composant s'use habituellement en premier : quel composant contribue sur cette ligne ?
Rejeter une fausse tendance avant de faire des prévisions
Une légère réduction apparente du jeu ne signifie pas que le métal usé est revenu. Vérifiez la position de mesure, la température, la propreté, le réglage de l'instrument et la répétabilité de l'opérateur. Si le changement se situe dans l'incertitude de la méthode, signalez-le comme non résolu plutôt que de calculer une durée de vie restante infinie ou négative.
Gardez la tendance de chaque station séparée. Une moyenne faible sur toute la longueur peut masquer un mélangeur, une transition ou un emplacement de décharge endommagé. Enregistrez les fissures, les piqûres et les pertes de dépôts ainsi que les dimensions ; ces conditions peuvent nécessiter une action même lorsque le calcul de la clairance et de la croissance semble modeste.
6. Transformez le taux d’usure en plan de remplacement
Un taux d'usure prédit le temps nécessaire pour atteindre une condition spécifiée uniquement si les conditions de fonctionnement restent raisonnablement comparables. Convenez d'abord d'une limite de planification en utilisant les limites de service applicables du FEO, l'état de la pièce et les performances de processus que la ligne doit offrir. Une tolérance de nouvelle pièce définit le nouvel ajustement ; il ne définit pas automatiquement la clairance de service maximale.
Estimer les heures jusqu'à la limite de planification
Lorsque le débit est exprimé en mm/1 000 h :
Heures restantes estimées = (dégagement radial planifié - dégagement radial actuel) / taux récent × 1 000
Continuez le journal supposé ci-dessus. Pour ce calcul, supposons que l'équipe d'ingénierie ait choisi un jeu radial de 0,30 mm comme point final de planification. La valeur actuelle est de 0,20 mm, ce qui laisse 0,10 mm jusqu'à ce point final. À 0,03 mm/1 000 h, l’estimation est d’environ 3 300 heures de fonctionnement. La valeur de 0,30 mm est une hypothèse pour cet exemple et non un seuil de remplacement général.
Si le taux récent double pour atteindre 0,06 mm/1 000 h, la même allocation donne environ 1 700 heures. La provision matérielle restante n'a pas changé ; le temps prévu pour l'utiliser. Aucun de ces résultats ne protège contre une fissure, un dommage par contact soudain ou une qualité de produit inacceptable se produisant plus tôt.
Réinitialiser le calcul lorsque le droit change
N’extrapolez pas un enregistrement en résine propre en passant à un matériau rempli. Marquez le changement et établissez une nouvelle tendance d’intervalle. Considérez une nouvelle source de produits recyclés, une charge de charge plus élevée, une demande de pression différente ou un ajustement d'exploitation persistant comme une raison pour revoir les prévisions.
S'il n'existe aucune mesure à l'état neuf, un dessin contrôlé applicable peut aider à évaluer les dimensions actuelles. Il ne peut pas prouver l'ampleur de l'usure survenue au cours d'une période inconnue. Faire de l’inspection en cours une référence pour les inspections comparables ultérieures ; il ne faut pas inventer un taux historique à partir du seul diamètre nominal.
Travailler à rebours depuis l'arrêt
- Identifiez le poste ou la condition qui contrôle l’intervention, y compris toute contrainte antérieure de qualité ou de sécurité.
- Convertissez les heures de fonctionnement estimées en temps calendaire en utilisant le calendrier de production prévu, y compris les arrêts.
- Confirmez le dessin, la formulation et si une réparation ou une nouvelle pièce est requise.
- Obtenez les délais actuels de fabrication, d’inspection et de transport pour la commande réelle.
- Réservez la capacité d’installation et prévoyez un tampon pour l’incertitude des prévisions et le risque de livraison.
Sélectionnez la prochaine inspection avant l'intervention attendue, avec son intervalle basé sur la tendance d'usure et la criticité de la production. Une tendance qui évolue rapidement nécessite une réévaluation plus précoce. La prévision est une entrée dans la planification de la maintenance et non une autorisation de parcourir les panneaux d'avertissement.
7. Remplacer la vis, le canon ou les deux ?
Évaluez l’ajustement par paire, mais ne présumez pas que les deux pièces doivent être achetées ensemble. Un barillet sonore peut convenir pour une vis de remplacement. Un canon usé peut laisser un jeu excessif autour d'une nouvelle vis dès le premier passage. La décision nécessite le plan d'alésage mesuré, les dimensions de vis proposées et l'état du composant retenu.
| Décision | Preuves nécessaires avant de procéder |
|---|---|
| Continuer et surveiller | Dimensions et état approuvés, produit acceptable, processus stable et réévaluation programmée |
| Reconstruire ou remplacer la vis uniquement | Géométrie de vis réparable ou remplaçable, corps approprié et ajustement résultant vérifié |
| Réparer ou remplacer le canon uniquement | Une vis retenue appropriée, une solution de canon approuvée par l'ingénierie et un alignement vérifié |
| Abordez les deux parties | Les deux ne sont pas dans des conditions acceptables ou leur géométrie combinée ne peut pas répondre à l'ajustement requis. |
Vérifiez ce que la reconstruction restaurerait
Avant d'accepter une proposition de réparation, identifiez les dimensions restaurées, l'alliage de travail, la zone protégée et les exigences d'inspection. Évaluez le noyau, la rectitude, les fissures et les réparations antérieures. Ne présumez pas qu’une autre application de rechargement rend la vis entière neuve.
De même, l'agrandissement d'un alésage de canon par usinage ne peut à lui seul restaurer son jeu d'origine. Tout changement nécessite une géométrie de vis compatible et une conception de réparation du canon réalisable. Confirmez la capacité de réparation et l’adéquation de la pièce individuelle avant d’en faire l’itinéraire préféré.
Comparez la production utile, pas seulement le prix facturé
Estimez le coût de la poursuite jusqu'à l'arrêt proposé : perte de production vendable, rebuts supplémentaires, énergie supplémentaire et toute perturbation du calendrier. Évitez de compter deux fois la même perte, par exemple la valeur perdue du produit et le chiffre d’affaires total. Utilisez la base de coûts de l'usine et les devis réels pour la réparation ou le remplacement.
Une réparation peut être intéressante lorsque le noyau et la géométrie sont adaptés et que les spécifications restaurées répondent aux exigences. Une nouvelle fabrication peut être préférable après un dommage structurel, un changement de formulation ou une conception originale inadaptée. Notez pourquoi l'itinéraire choisi devrait résoudre le problème plutôt que de simplement répéter l'achat précédent. LeGuide d'achat EJSénonce les renseignements sur les dessins et les inspections à inclure dans une spécification de remplacement.
8. Prolongez la durée de vie utile sans cacher le problème
Associez chaque action préventive au risque observé. La contamination métallique doit être contrôlée avant qu'elle n'atteigne la vis, en utilisant des pratiques appropriées de séparation et de manipulation des matériaux. Un écran de fusion en aval a une position et une fonction différentes ; il ne peut pas empêcher les contaminants de passer d'abord par les sections de vis en amont.
Pour les formulations modifiées, examinez les alliages de travail et la géométrie de fusion avant d’augmenter la demande de production. En cas de rayures unilatérales persistantes, examinez l'alignement, les supports du canon et l'état des vis. Pour les dépôts récurrents, vérifiez les conditions de traitement du matériau et la procédure de nettoyage de la machine plutôt que de traiter chaque tache sombre comme une usure dimensionnelle.
Suivez les instructions d'échauffement et de trempage du fabricant avant la rotation. Utiliser des méthodes de nettoyage compatibles avec la métallurgie des composants. Lorsque des défauts de chauffage ou de refroidissement ont affecté le fonctionnement, corrigez-les avant de juger si le matériau de remplacement est adéquat. Ces actions concernent l'environnement opérationnel ; ils ne justifient pas l'allongement d'un intervalle d'inspection lorsque les mesures montrent une usure accélérée.
Rendre l’historique des mesures utilisable
Donnez à chaque vis et barillet une identité distincte. Conservez les dimensions de base, l'historique des réparations et l'alliage de travail attachés à cette identité lorsque les pièces se déplacent entre les machines. Après réparation ou remplacement, démarrez une nouvelle référence dimensionnelle et conservez l'enregistrement précédent pour comparaison. Enregistrez des photographies avec le nom et l'orientation de la station afin qu'une inspection ultérieure puisse localiser la même caractéristique.
EJS fournit des certificats de matériaux et des rapports d'inspection pour ses fûts à vis, comme décrit sur lepage produit bimétallique. Conserver le rapport d'inspection dimensionnelle avec le dossier d'installation ; elle est plus utile pour les décisions futures en matière de port qu'une seule description du produit.
Pour une évaluation, envoyez le modèle de la machine, le dessin contrôlé, les informations sur la résine et le mastic, les heures sur les pièces installées, les lectures ID/OD correspondantes, les conditions d'inspection, les photographies des dommages et les symptômes de production. Incluez ce que la ligne doit réaliser. ContactIndustrie EJSàsales@ejsscrewbarrel.comavec ce pack de mesures afin que la discussion puisse commencer par l'ajustement et le devoir réels.
Préparer une demande de mesure
Décrivez les pièces installées et les mesures dont vous disposez. Le bouton ouvre un brouillon d'e-mail à EJS ; vous pouvez joindre des dessins et des photographies avant l'envoi.
9. Questions fréquemment posées
Combien de temps dure un barillet de vis d’extrudeuse ?
La durée de vie dépend de la formulation, de la construction, de la géométrie, de la charge et des performances requises de la ligne. Pour estimer la durée de vie restante, répétez les mesures correspondantes des vis et du barillet, calculez le taux d'usure récent et projetez-le par rapport à une limite de planification approuvée tout en vérifiant les tendances de production.
Un canon à vis bimétallique dure-t-il toujours plus longtemps ?
Un alliage de travail bimétallique correctement sélectionné peut répondre à des tâches abrasives ou corrosives. Le nom de la construction à lui seul ne garantit pas une durée de vie plus longue. La compatibilité, la géométrie, l'alignement et les conditions de fonctionnement des alliages comptent toujours ; l'épaisseur de la couche n'est pas un multiplicateur à vie.
La vis ou le canon s'usent-ils en premier ?
L’un ou l’autre peut contrôler la décision de remplacement. Mesurez le diamètre extérieur du vol et l'ID du canon aux stations correspondantes, puis séparez la perte radiale de la vis de la croissance radiale du canon. N'appliquez pas le rapport de durée de vie vis/baril d'une autre machine sans preuves de construction et de fonctionnement comparables.
À quel jeu faut-il remplacer une vis et un barillet ?
Utilisez les limites de service OEM applicables et une décision approuvée par l'ingénierie basée sur l'état des composants, la qualité du produit et les performances de production. Indiquez si la limite est radiale ou diamétrale. Une valeur millimétrique unique ou un multiple de jeu ne convient pas à tous les diamètres et à toutes les applications.
Puis-je estimer la durée de vie restante sans référence à un état neuf ?
Vous pouvez inspecter l’état actuel par rapport aux dessins applicables et aux limites de service. Pour calculer un taux d'usure mesuré, utilisez l'inspection en cours comme référence et répétez-la après un intervalle de fonctionnement connu dans des conditions comparables. Un état d’origine inconnu ne peut établir un taux historique fiable.
La vis et le canon doivent-ils être remplacés ensemble ?
Non. Les deux doivent être évalués, mais le remplacement de l'un d'entre eux peut être approprié lorsque le composant retenu convient et que l'espace libre qui en résulte répond aux exigences approuvées. Si les deux sont endommagés ou si l’ajustement reste inacceptable, résolvez les deux.